

Bagaimana untuk memilih dakwat percetakan untuk bahan pelekat filem? Apakah yang perlu diberi perhatian semasa mencetak? Ingat perkara penting ini!
Bahan pelekat filem adalah sejenis polimer yang permukaannya tidak menyerap dakwat cetakan. Kaedah pengeringan untuk mencetak dakwat pada permukaan bahan pelekat filem termasuk penyejatan, penggabungan,-pautan silang dan pengawetan, dengan hampir tiada penembusan, yang agak berbeza daripada bahan pelekat berasaskan kertas-. Tenaga permukaan bahan pelekat filem adalah rendah, dan prarawatan diperlukan sebelum mencetak untuk memenuhi keperluan membasahkan dan meratakan dakwat; jika tidak, masalah seperti lekatan dakwat yang lemah mungkin berlaku.Pemilihan dan Penggunaan Dakwat Pencetakan01Gunakan dakwat, varnis dan bahan tambahan yang direka khusus untuk pencetakan filemTerdapat banyak jenis dakwat, dan sesetengahnya direka khusus untuk bahan pelekat filem, atau bahkan untuk jenis bahan pelekat filem tertentu. Oleh itu, dakwat mestilah khusus dan digunakan dengan varnis dan bahan tambahan yang serasi; jika tidak, ketidakpadanan antara dakwat dan substrat boleh membawa kepada isu kualiti pencetakan dan menyebabkan lapisan dakwat terkelupas.02Gunakan dakwat yang sepadan dengan salutan bahan filem untuk meningkatkan lekatan lapisan dakwatBagi bahan filem bersalut, dakwat dengan sifat yang serasi mesti dipilih; jika tidak, dakwat boleh mengelupas. Jika dakwat dipilih dengan betul, resin dalam dakwat akan terikat kuat dengan resin dalam salutan, dan walaupun dakwat belum kering sepenuhnya, lapisan dakwat tidak akan terkelupas. Sebagai contoh, syarikat pencetak label mendapati hasil yang kurang baik apabila menggunakan dakwat Hanghua 161 untuk produk tertentu, tetapi selepas bertukar kepada dakwat VP jenama yang sama, hasilnya bertambah baik dan masalah pengelupasan dakwat telah diselesaikan.
03
Kawal ketebalan lapisan dakwat, dan jika perlu, gunakan kaedah pencetakan berlebihan. Sesetengah bahan bercetak memerlukan ketebalan tertentu lapisan dakwat. Apabila lapisan dakwat tebal, pengeringan dakwat yang tidak lengkap boleh menyebabkan dakwat tumpah. Penyelesaian terbaik ialah menggunakan percetakan skrin dan percetakan gravure. Untuk mencetak kilang tanpa syarat ini, menggunakan-dakwat warna yang sama untuk pencetakan dua kali boleh dipertimbangkan. Amalan biasa ialah mencetak lapisan dakwat yang sangat nipis terlebih dahulu, dan selepas ia benar-benar kering, cetak semula pada permukaan. Selepas dua cetakan, ia bukan sahaja meningkatkan ketebalan lapisan dakwat tetapi juga menyelesaikan masalah lekatan dakwat, memenuhi keperluan proses.04Kawal kelajuan pengeringan dakwatPerhatikan jangka hayat dakwat. Apabila dakwat kering perlahan-lahan, sedikit pengering boleh ditambah untuk meningkatkan kelajuan pengeringan.05Pastikan dakwat pengeringan atau tenaga pengawetan Pembersihan tetap alat pengawet dakwat dan penggantian lampu UV secara berkala adalah kunci untuk memastikan pengawetan dakwat UV sepenuhnya. Sentiasa semak kecekapan dan keadaan peranti pengawetan UV dengan instrumen atau kertas ujian dan laraskan ketebalan lapisan dakwat dan kelajuan pencetakan mengikut data ini untuk mencapai hasil cetakan yang terbaik.06Kawal kelajuan pencetakan untuk pencetakan berbilang warna dan pastikan lapisan dakwat dikeringkan sepenuhnyaUntuk label bercetak pelbagai warna, pencetakan{12}}berkelajuan tinggi tidak disyorkan. Adalah dicadangkan untuk mengawal kelajuan pencetakan dalam 30–50 m/min untuk memastikan lapisan dakwat benar-benar kering dan mengurangkan pembaziran. Penghapusan elektrik statikElektrik statik adalah salah satu faktor utama yang menyebabkan masalah kualiti semasa mencetak pada bahan pelekat sendiri-filem. Menghapuskan statik dan mengekalkannya di bawah kawalan adalah perlu dalam pencetakan bahan pelekat sendiri{19}}filem. Menghapuskan statik mempunyai dua keperluan untuk syarikat percetakan: satu adalah alam sekitar, dan satu lagi menambah peranti penghapusan statik yang sepadan pada peralatan.01Kawalan suhu dan kelembapanSuhu rendah dan kekeringan adalah punca utama statik. Apabila suhu bengkel percetakan sekitar 22 darjah dan kelembapan relatif melebihi 50%, elektrik statik permukaan bahan pelekat-sendiri filem akan hilang atau berkurangan kepada minimum. Oleh itu, suhu dan kelembapan mesti dikawal di bengkel pengeluaran. Bengkel hendaklah dilengkapi dengan peranti suhu dan kelembapan malar. Syarikat tanpa syarat sedemikian boleh mempertimbangkan untuk mengasingkan peralatan percetakan, seperti mewujudkan bilik kaca kecil untuk mewujudkan persekitaran percetakan yang ideal. Pada masa ini, beberapa syarikat pencetak label-bersaiz kecil dan sederhana di utara China lazimnya menggunakan kaedah ini untuk mengawal statik dengan hasil yang baik.02Pasang peranti penyingkiran statikTerdapat dua jenis peranti penyingkiran statik yang biasa. Jenis pertama ialah elektrik, yang menggunakan sejumlah besar ion yang dihasilkan dalam medan elektrik untuk menyerap, meneutralkan, dan menghapuskan elektron bebas pada permukaan filem untuk menghilangkan statik. Jenis kedua ialah jenis nyahcas, yang boleh berfungsi tanpa sebarang kuasa, seperti yang ditunjukkan dalam Rajah 1. Apabila filem itu melalui wayar logam (juga dipanggil tali-anti statik), lebihan elektron pada permukaan filem dilepaskan ke dalam tanah melalui wayar logam. Oleh kerana potensi wayar logam adalah lebih rendah daripada potensi elektron bebas pada permukaan filem, melalui pelepasan wayar logam boleh menghilangkan elektrik statik pada filem.
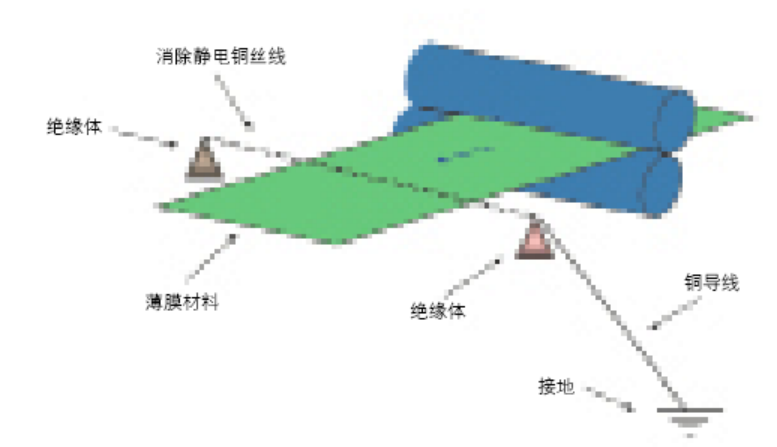
Rajah 1 Diagram skematik penyingkiran-jenis penyingkiran statikPenyingkiran statik ialah peranti yang sangat praktikal yang digunakan dalam proses pencetakan bahan pelekat sendiri-filem nipis. Ia boleh diletakkan di beberapa kedudukan pada peralatan percetakan mengikut keperluan. Seperti yang ditunjukkan dalam Rajah 2, penyingkiran statik dipasang sebelum dan selepas-stesen pemotong. Apabila memasang penghapus statik pada mesin cetak, isu berikut harus diberi perhatian: Peralatan mesti dibumikan, kerana pembumian membolehkan elektrik statik dialirkan ke dalam bumi; penyingkiran statik itu sendiri juga mesti dibumikan, dan ia perlu dibumikan secara berasingan untuk mencapai kesan penyingkiran statik yang lebih baik; memandangkan elektrik statik dijana secara berterusan, jika keadaan membenarkan, penghapus statik hendaklah dipasang di semua stesen kerja mesin cetak, termasuk stesen penyusuan kertas, setiap stesen percetakan dan pemprosesan, dan stesen pengumpul kertas, untuk hasil terbaik; keberkesanan penyingkiran statik perlu diperiksa dengan kerap untuk memastikan kebolehpercayaan penyingkiran statik.
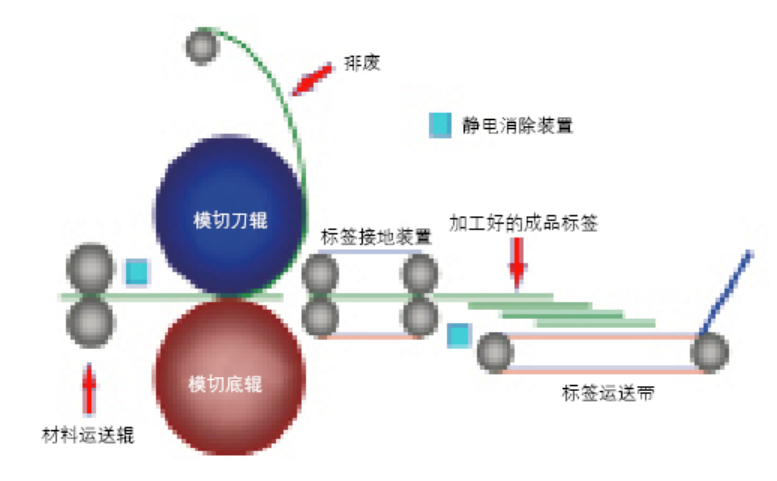
Rajah 2 Die-unit pemotongan dan pelupusan sisa dengan peranti rawatan elektrostatik dipasangLangkah Berjaga-jaga untuk Mencetak pada Bahan Pelekat Filem01Kawal Ketegangan Pencetakan Dengan BetulUntuk peralatan pencetakan suapan-kertas berselang dan, mudah untuk mengawal ketegangan suapan kertas-. Contohnya termasuk mesin pencetak label B-100 Jepun Lindetec dan mesin cetak label 300-silinder-ke-silinder. Jenis peralatan ini ialah mesin pencetak ketegangan-malar dengan ketegangan yang stabil, yang tidak menjejaskan pendaftaran cetakan. Walau bagaimanapun, untuk mesin pencetak label berputar{19}}kertas berterusan, seperti mesin flexo dan mesin pencetak label satelit, adalah perlu untuk mengawal dan melaraskan ketegangan pencetakan dengan ketat, jika tidak, kesilapan pendaftaran mungkin berlaku. Kawalan ketegangan pada mesin cetak termasuk mengawal kedua-dua ketegangan suapan kertas-dan ketegangan gulung semula. Ini mesti dilaraskan mengikut jenis dan lebar bahan yang berbeza untuk memastikan pencetakan biasa.(1) Kertas-Kawalan Ketegangan Suapan Kertas yang betul-ketegangan suapan memastikan pendaftaran bahan pelekat filem yang tepat dan menghalang ubah bentuk bahan semasa pencetakan, bermakna bahagian tepi bahan tidak condong. Jika bahagian tepi bahan meningkat semasa pencetakan, ini menunjukkan bahawa ketegangan gulung semula terlalu longgar atau tirus ditetapkan dengan tidak betul. Bahan tersebut perlu digulung semula dan dicetak semula. Jika peralatan gulung semula tidak tersedia, penyelesaian sementara ialah memasang pengapit pada aci yang dilepaskan untuk mengelakkan tepi bahan daripada naik. Walau bagaimanapun, isu pendaftaran mungkin masih berlaku dalam kes ini.(2) Kawalan Ketegangan Gulung Semula Ketegangan gulung semula juga berkaitan dengan pendaftaran pencetakan dan menentukan kekemasan tepi gulung semula. Jika ketegangan gulung semula terlalu rendah, ia menjejaskan pendaftaran dan menyebabkan tepi gulung semula tidak rata, yang boleh menyebabkan masalah dalam proses seterusnya. Ketegangan gulung semula yang berlebihan boleh menyebabkan resapan pelekat pada tepi bahan, anjakan label atau pecah pelapik selepas cetakan, yang menjejaskan kecekapan pencetakan. Oleh itu, ketegangan gulung semula yang sesuai adalah penting dan nilai ketegangan yang optimum secara amnya harus ditentukan melalui percubaan. Untuk mesin label suapan kertas{41}}berterusan, kedua-dua ketegangan suapan kertas dan gulung semula mesti dikawal dengan baik. Selepas mencapai cetakan yang layak dengan bahan dan lebar yang berbeza, data ini hendaklah segera diringkaskan dan direkodkan untuk meningkatkan kecekapan dan memastikan kualiti. Secara amnya, ketegangan gulung semula hendaklah sama atau lebih besar daripada ketegangan leraikan, tetapi tidak melebihi dua kali ketegangan leraikan.02Gunakan Varnishing Daripada LaminatingSetiap jenis bahan filem mempunyai ciri fizikal dan kimia yang unik; ada yang tidak sesuai untuk laminasi. Laminasi selepas cetakan boleh memusnahkan sifat bahan. Bahan PE mempunyai permukaan yang lembut, sesuai untuk objek dengan jejari kelengkungan yang besar atau permukaan sfera. Bahan pelapis yang biasa digunakan ialah filem BOPP kaku, dan sebaik sahaja label berlamina menggabungkan PE dan BOPP, sifatnya akan diubah, menjadikannya tidak sesuai untuk permukaan melengkung atau sfera. Gabungan kedua-dua bahan juga boleh menyebabkan ketidakpadanan ketegangan, menyebabkan ubah bentuk label dan isu seperti pengangkatan tepi atau detasmen semasa aplikasi. Oleh itu, untuk label dan label kawasan besar yang digunakan pada permukaan melengkung, disyorkan untuk menggunakan varnis UV dan bukannya laminasi. Varnishing bukan sahaja melindungi lapisan dakwat tetapi juga memaksimumkan prestasi bahan untuk penggunaan optimum.
03
Adalah disyorkan untuk menggunakan 150 lpi untuk mencetak label warna halftone, dan 175 lpi tidak disyorkan.
Label akhirnya menarik perhatian pengguna melalui daya tarikan rak. Untuk bahan bercetak, lebih tinggi frekuensi skrin halftone, lebih jelas imej dan teks, tetapi liputan dakwat kurang, menghasilkan warna yang lebih cerah; semakin rendah frekuensi skrin halftone, lebih banyak dakwat digunakan, memberikan kesan visual yang lebih baik, tetapi imej dan teks kelihatan lebih kasar.
Kekerapan skrin halftone juga berkaitan secara langsung dengan kualiti percetakan, kadar sisa percetakan, ketepatan peralatan percetakan dan bahan percetakan. Kekerapan skrin yang lebih tinggi memerlukan bahan yang lebih licin dan-peralatan berketepatan tinggi untuk memenuhi keperluan kualiti; kekerapan skrin yang lebih rendah mempunyai keadaan yang lebih santai. Oleh itu, pilihan terbaik untuk label filem ialah halftone warna 150 lpi. Ini bukan sahaja memenuhi daya tarikan visual dan keperluan kesan rak tetapi juga memastikan kualiti cetakan, mengawal penggunaan dalam julat yang munasabah dan mencapai keseimbangan yang komprehensif.