

Perbezaan warna yang besar dalam percetakan skrin dan penggunaan peralatan yang rendah? Selesaikan dengan hanya satu helah
Percetakan skrin adalah salah satu proses percetakan yang biasa digunakan pada masa ini, dalam bidang percetakan pembungkusan adalah proses tambahan, terutamanya digunakan untuk hiasan permukaan bahan bercetak, seperti pada kotak pembungkusan seperti pek rokok, beg yang ditaburkan untuk mencapai pembekuan, pembiasan, bunga ais, varnis tempatan, dan lain-lain, supaya pembungkusan itu membentangkan tiga dimensi, ilusi, emboss, ilusi, emboss, tiga dimensi- matte dan kesan artistik lain.
Berbanding dengan percetakan mengimbangi, percetakan gravure, percetakan flexo dan peralatan proses lain, struktur mesin percetakan skrin adalah agak mudah, dan kaedah bekalan dakwatnya kebanyakannya dakwat manual, disebabkan sifat dakwat manual yang terputus-putus, mengakibatkan perubahan besar dalam warna produk yang dicetak, dan apabila perbezaan warna melebihi julat standard, ia akan menghasilkan produk sekerap; dan dakwat manual selalunya perlu dihentikan, menyebabkan penggunaan peralatan berkurangan; Pada masa yang sama, dakwat percetakan skrin semasa kebanyakannya adalah dakwat UV, yang mempunyai tahap kekakisan tertentu, dan dakwat mudah ternoda pada kulit semasa proses dakwat manual, menyebabkan luka bakar kimia, dan terdapat banyak bahaya keselamatan dan masalah lain.
Untuk memastikan kualiti produk, meningkatkan penggunaan peralatan dan mengurangkan risiko keselamatan, kami ingin menggantikan kaedah operasi penukaran dakwat manual asal dengan sistem bekalan dakwat automatik.
Analisis punca
Plat percetakan percetakan skrin adalah milik skrin-seperti plat lubang, apabila mencetak, dakwat dituangkan pertama kali pada plat percetakan, dakwat dipindahkan ke substrat melalui jaringan plat percetakan di bawah tindakan tekanan squeegee, dan kelikatan dakwat matte percetakan skrin adalah lebih tinggi, saiz zarah 1m~6 yang lebih besar, saiz zarah 1m~6 yang lebih kecil. zarah serbuk beku lebih suka melalui jaringan apabila dakwat baru diletakkan pada mesin, dan serbuk pembekuan dalam dakwat pada plat cetakan akan semakin berkurangan, dan zarah besar serbuk beku akan terkumpul lebih banyak pada plat percetakan, mengakibatkan lapisan dakwat yang sepadan pada substrat menjadi lebih ringan dan lebih ringan, dan perbezaan warna semakin besar. Apabila perbezaan warna melebihi julat standard, pengendali perlu menghentikan mesin untuk menggantikan dakwat (ambil semula dakwat lama pada plat cetakan dan gantikannya dengan dakwat baharu), dan masa henti adalah sebab utama untuk kadar penggunaan peralatan yang rendah.
Penyelesaian
01/ Idea penyelesaian masalah-
Untuk mencari penyelesaian yang berkesan, kita mesti terlebih dahulu memahami prinsip operasi peralatan. Apabila dakwat secara manual pada mesin pencetak skrin automatik seperti yang ditunjukkan dalam Rajah 1, mula-mula angkat pengikis dakwat dan pencetak terlebih dakwat, dan tuangkan dakwat ke dalam ruang kosong berhampiran bahagian tengah hujung plat cetakan; kemudian letakkan squeegee dakwat dan overprinter dakwat, dan dakwat berada di kawasan selari yang dibentuk oleh squeegee dan overprinter dakwat.
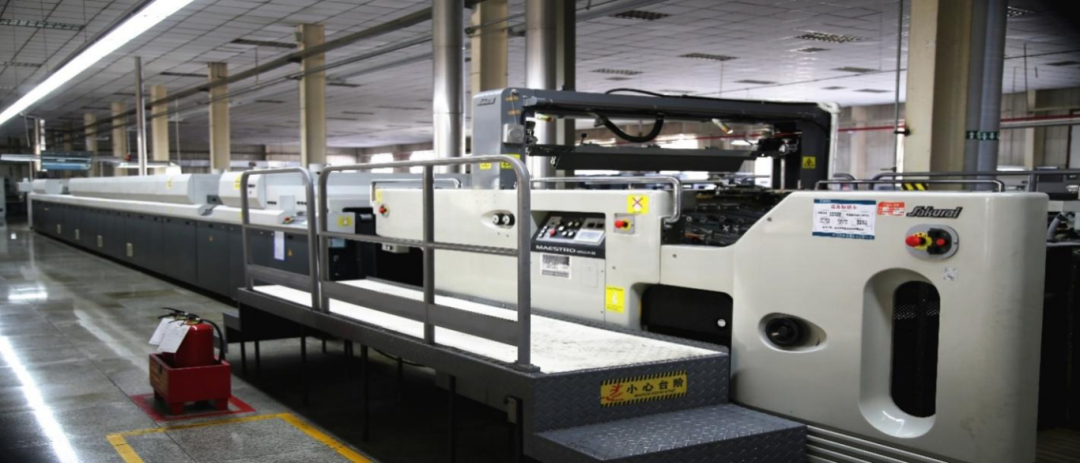 Rajah 1 Mesin Cetak Skrin Automatik Sepenuhnya
Semasa mencetak, apabila peralatan beroperasi, penggelek dakwat diturunkan ke kedudukan 0.3–0.5 mm di atas plat cetakan (ketinggian boleh dilaraskan mengikut situasi dakwat). Plat pencetak bergerak ke belakang, dengan hujung belakang plat menjauhi pemeras dan penggelek dakwat. Alat pemeras dan penggelek dakwat kekal tidak bergerak untuk melengkapkan proses dakwat. Pada masa ini, silinder tera telah berputar 180 darjah . Apabila silinder teraan mencengkam kertas dengan pencengkamnya dan terus berputar, arah pergerakan plat mula terbalik, bergerak ke hadapan, dengan hujung belakang plat bergerak ke arah squeegee dan penggelek dakwat. Penggelek dakwat diangkat dan alat pemeras ditekan ke bawah. Di bawah tekanan squeegee, dakwat pada plat dipindahkan melalui lubang jejaring imej dan kawasan teks plat ke substrat, dari bahagian penggenggam ke bahagian belakang plat. Pada ketika ini, silinder tera telah berputar 360 darjah . Peralatan terus beroperasi, mengulangi tindakan di atas dalam kitaran, dengan itu membenarkan pencetakan diteruskan. Unit pencetakan dan plat cetakan mesin pencetak skrin automatik sepenuhnya ditunjukkan dalam Rajah 2.
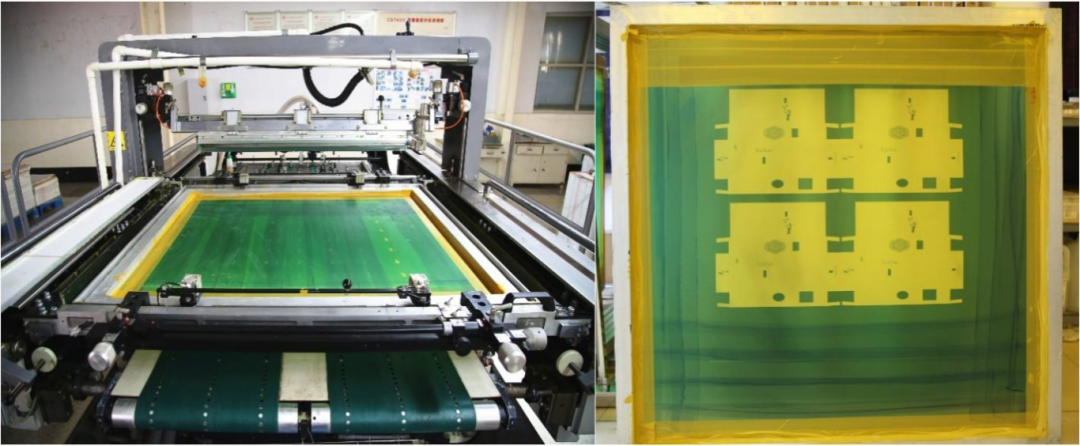 Rajah 2 Unit Cetakan dan Plat Cetakan Mesin Cetak Skrin Automatik Sepenuhnya
02/ Konsep Reka Bentuk
Konsep reka bentuk keseluruhan adalah untuk menggunakan sepenuhnya sumber udara termampat berhampiran mesin cetak skrin automatik sepenuhnya (secara amnya, operasi penjepit plat cetakan, penyaring dan bar banjir pada mesin cetak skrin adalah pneumatik, semuanya dilengkapi dengan pemampat udara atau menggunakan sistem bekalan udara pusat untuk menyediakan udara termampat, dikuasakan oleh dua pam pneumatik atau pam diafragma.0} kalis letupan. pam diafragma disambungkan ke saluran paip bekalan dakwat yang dipasang di antara squeegee dan bar banjir untuk menyediakan dakwat baru yang lain pam diafragma disambungkan kepada saluran paip kembali dakwat yang dipasang di kedua-dua hujung rasuk squeegee untuk mengumpul dakwat terpakai dan pergerakan salingan di bahagian belakang paip cetak pam diafragma bekerjasama untuk melengkapkan proses kitaran membekalkan dakwat baharu dan memulangkan dakwat terpakai.
Langkah-langkah Khusus
01/ Pasang Saluran Paip Bekalan Dakwat
Salur keluar dakwat paip bekalan dipasang di kedudukan tengah antara squeegee dan bar banjir (kedua-duanya di tengah-tengah panjang dan tengah jarak selari antara keduanya). Salur masuk dakwat paip bekalan diletakkan di dalam takungan dakwat. Pam diafragma dipasang pada saluran paip antara alur keluar dan alur masuk untuk memberikan kuasa untuk terus mengeluarkan dakwat daripada takungan dakwat dan menghantarnya ke plat pencetak.
Untuk membekalkan dakwat dengan tepat ke kawasan tengah antara squeegee dan bar banjir, dan kemudian membenarkan dakwat merata dari tengah ke kedua-dua belah di bawah graviti dan pergerakan salingan squeegee dan bar banjir dalam saluran yang terbentuk di antara mereka, alur keluar dakwat direka bentuk dalam bentuk-mulut rata (Rajah 3).
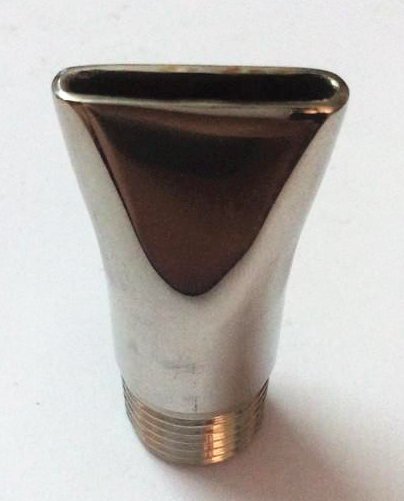
Rajah 3 Pelabuhan Bekalan Dakwat -Mulut Rata
02/ Pemasangan Talian Paip Pemulangan Dakwat
Oleh kerana dakwat pada plat percetakan mengalir sama rata dari tengah ke kedua-dua belah di bawah pengaruh graviti dan gerakan salingan bilah doktor dan penggelek air pancut dakwat, kebanyakan dakwat lama berkumpul berhampiran bingkai sisi plat berhampiran dengan bahagian operasi dan bahagian penghantaran (Rajah 4). Oleh itu, kami mereka bentuk saluran paip pemulangan dakwat dengan dua port pengumpulan dakwat, dipasang masing-masing pada kedua-dua hujung rasuk silang bilah doktor (Rajah 5). Untuk memastikan pengumpulan dakwat berkesan, kami juga memasang pengikis pengumpulan dakwat trapezoid pada port pengumpulan dakwat (Rajah 6). Ketinggian pengikis pengumpulan dakwat boleh dilaraskan supaya ia menyentuh plat cetakan dengan ringan apabila bilah doktor ditekan ke bawah, memastikan pengumpulan dakwat berkesan tanpa merosakkan plat cetakan. Melalui gerakan ke bawah bilah doktor dan pergerakan salingan plat cetakan, pengikis pengumpulan dakwat mengumpul dan mengepam dakwat kembali.
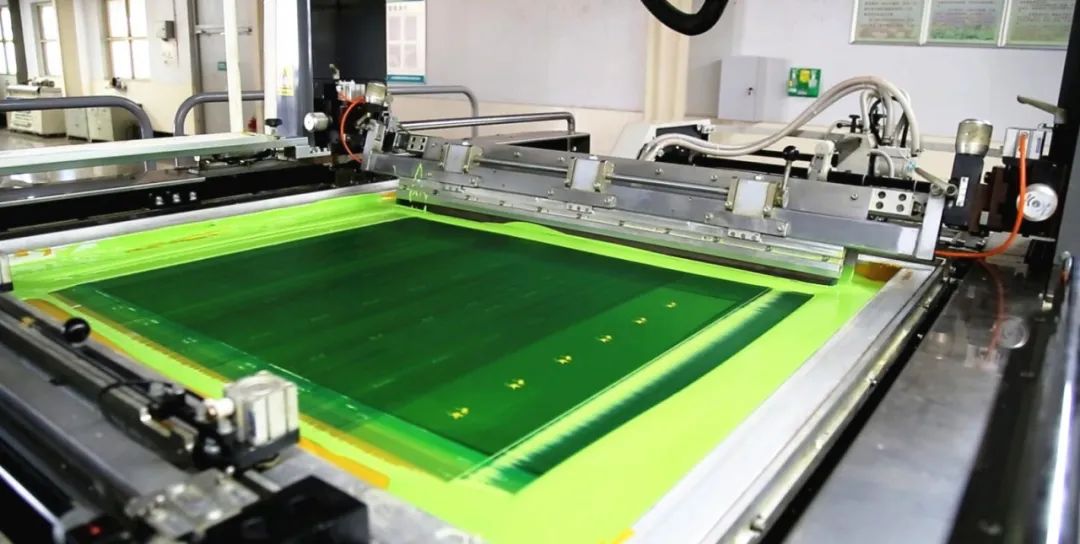
Rajah 4 Lokasi Pengumpulan Dakwat Lama
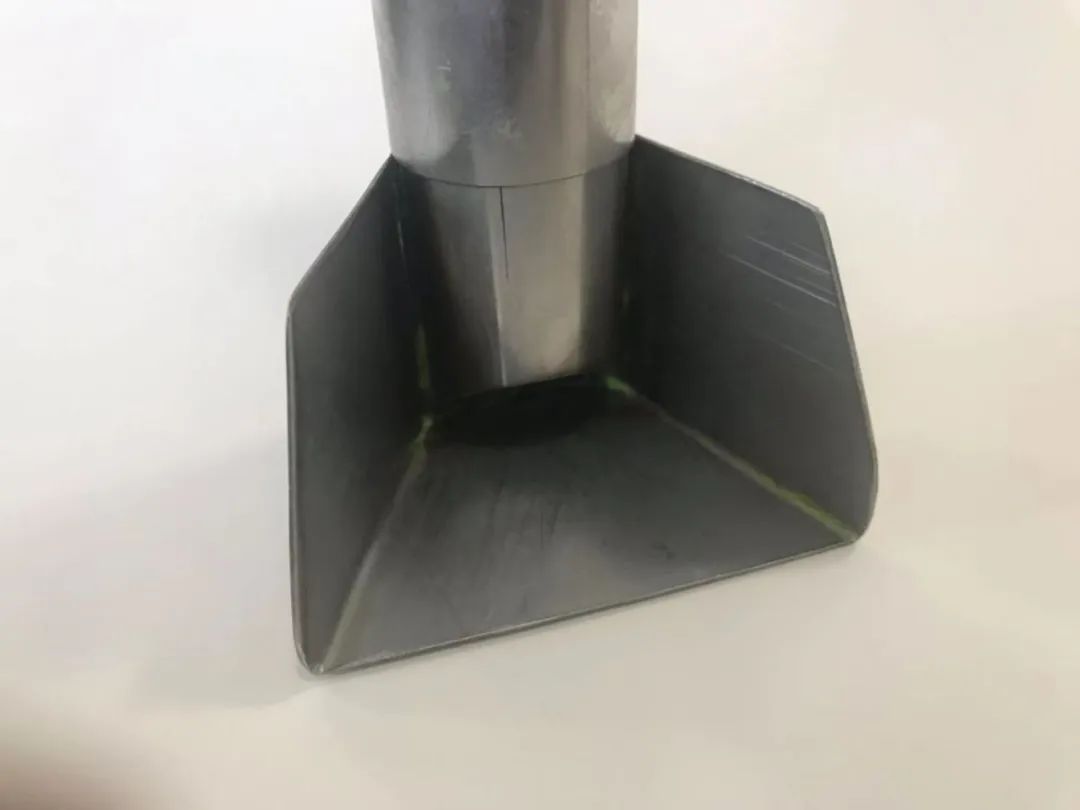
Rajah 5 Pelabuhan Kemasukan Dakwat dan Pengikis Dakwat Trapezoidnya
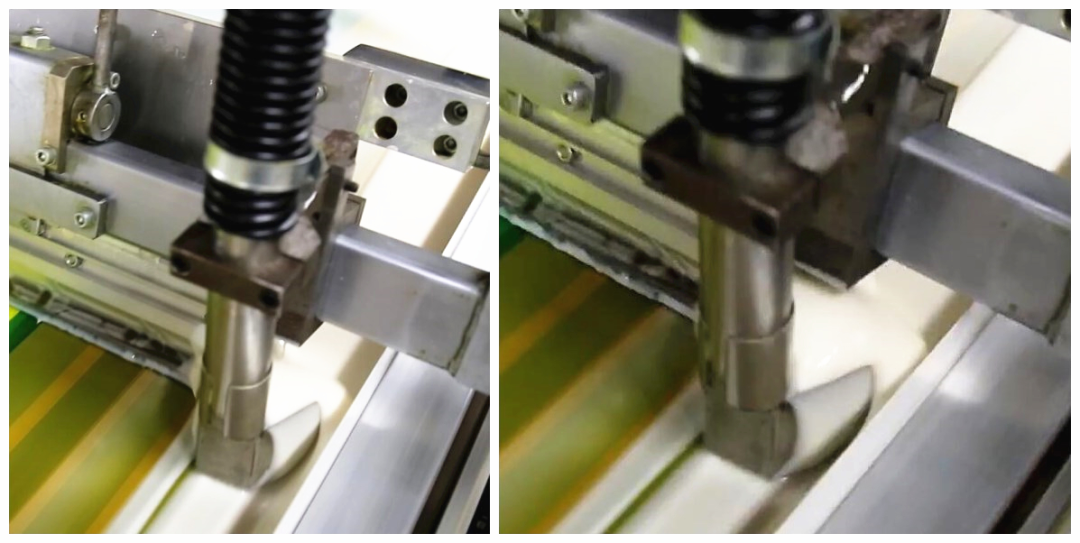
Rajah 6 Kedudukan pemasangan port pengumpulan dakwat dan pengikis dakwatnya pada rasuk bilah doktor
03/ Memasang pam diafragma pneumatik
Dua pam diafragma pneumatik (Rajah 7) masing-masing dipasang pada bekalan dakwat dan saluran paip pemulangan. Pam diafragma pneumatik dilengkapi dengan suis bebas dan injap kawalan aliran gas. Melalui suis dan injap kawalan aliran gas, mula dan berhenti serta aliran bekalan dakwat dan tindakan pemulangan boleh dikawal secara bebas.
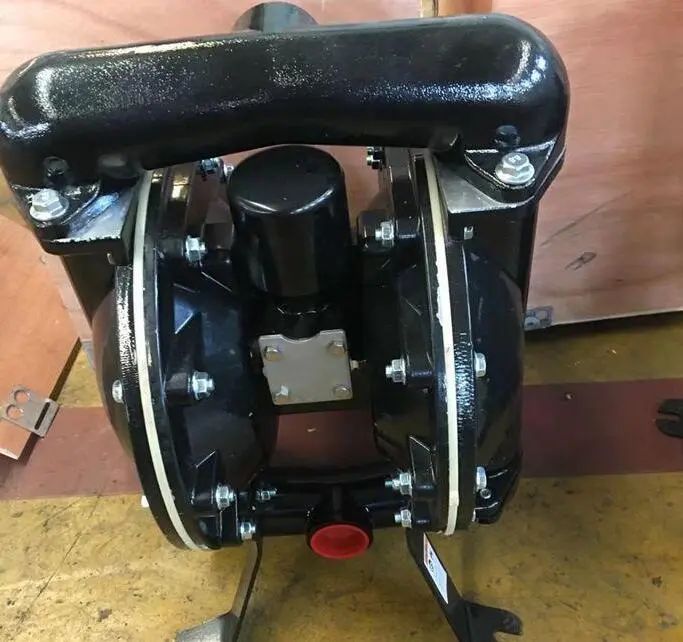
Rajah 7 Pam Diafragma Pneumatik
04/ Mengkonfigurasi Tangki Penyimpanan Dakwat
Untuk memastikan dakwat lama yang dipam balik dari mesin boleh digunakan semula, kami telah mengkonfigurasi tangki simpanan dakwat (Rajah 8). Tangki simpanan dakwat adalah silinder dengan penutup, dan pengaduk pneumatik dipasang pada penutup. Agitator pneumatik mempunyai suis bebas dan injap kawalan kelajuan, membolehkan ia bermula, berhenti dan melaraskan kelajuan secara bebas. Hujung saluran paip bekalan dakwat direndam dalam tangki simpanan dakwat, dan pam diafragma memberikan kuasa untuk menghantar dakwat secara berterusan dari tangki simpanan ke plat percetakan. Pengaduk pneumatik yang dipasang pada tangki simpanan dakwat kini digunakan untuk mencampurkan dakwat lama dengan dakwat baharu sepenuhnya. Dakwat lama yang dipam balik dari mesin tidak ditambah terus ke tangki simpanan dakwat; ia mesti terlebih dahulu-dikisar dengan pengisar, kemudian bahagian tertentu minyak pelarasan dakwat ditambah untuk memulihkan kebolehcetakannya kepada kesan dakwat baharu. Selepas itu, ia ditambah kepada tangki simpanan dalam nisbah tertentu, dan pengaduk pneumatik mengaduknya untuk mencampurkannya sepenuhnya dengan dakwat baharu.
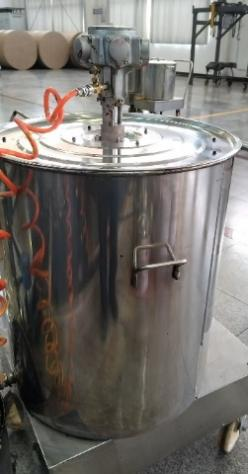
Rajah 8 Takungan Dakwat dengan Pengacau Pneumatik
05/ Pemasangan Sistem Kawalan Berpusat
Untuk memudahkan operasi, mencapai automasi bekalan dakwat baharu dan pemulihan dakwat lama, serta memastikan ketepatan dan kesinambungan penyuapan dakwat dan volum pemulihan, kami memasang sistem kawalan berpusat, membeli skrin sentuh kawalan (Rajah 9), dan mereka bentuk program kawalan (Rajah 10) untuk mencapai kawalan bersepadu bagi pelbagai tindakan.
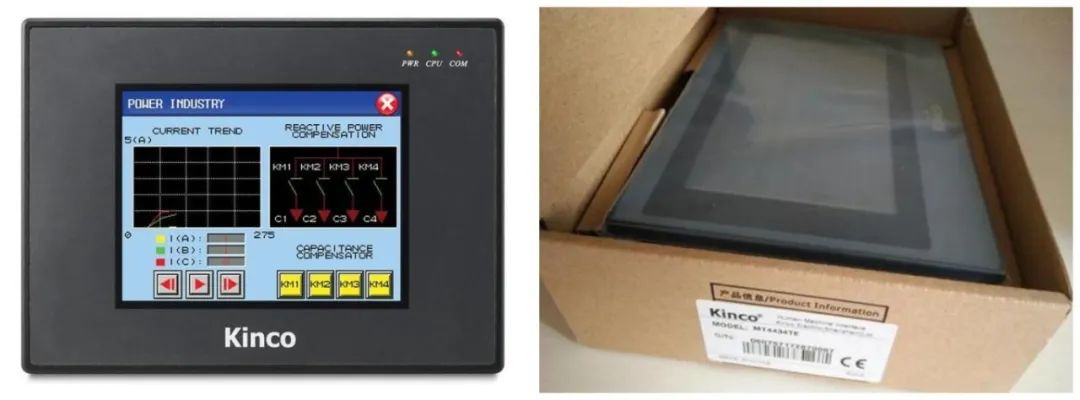
Rajah 9 Rajah fizikal skrin sentuh
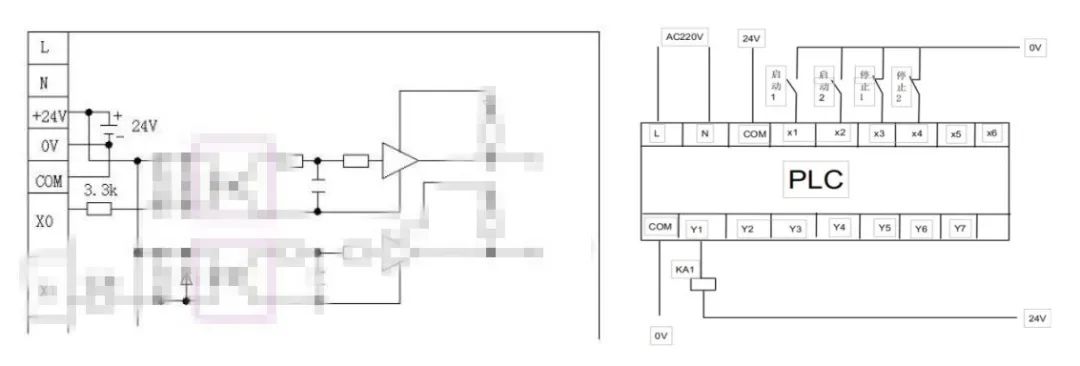 Rajah 10 Diagram Litar Kawalan Sistem
Pengesahan Kesan
Selepas kerja pemasangan selesai dan tempoh ujian operasi dijalankan, didapati di bawah kelajuan operasi biasa, isu perbezaan warna produk yang disebabkan oleh bekalan dakwat terputus-putus dikawal dengan berkesan. Selain itu, memandangkan sistem bekalan dakwat kitaran automatik menggantikan sepenuhnya operasi penggantian dakwat manual, masa henti telah dikurangkan, penggunaan peralatan dipertingkatkan, dan bahaya keselamatan yang disebabkan oleh pembakaran kimia dakwat telah dihapuskan.