

Pencetakan skrin manual mempunyai banyak bahaya penggunaan dakwat, sistem inovatif ini telah menjadi penyelamat!
Percetakan skrin kini merupakan salah satu teknik percetakan yang biasa digunakan. Dalam bidang percetakan pembungkusan, ia merupakan proses tambahan yang digunakan terutamanya untuk kemasan permukaan produk bercetak, seperti mencapai pembekuan, pembiasan, corak ais dan separa gloss pada kotak pembungkusan untuk pek rokok dan beg minuman keras, memberikan kesan artistik pembungkusan seperti tiga-dimensi, timbul, berkilat tinggi dan berkilau{{2.}}
Berbanding dengan peralatan percetakan offset, gravure dan flexo, mesin cetak skrin mempunyai struktur yang lebih ringkas. Kaedah bekalan dakwat mereka kebanyakannya manual. Disebabkan sifat dakwat manual yang terputus-putus, warna produk bercetak sangat berbeza, dan apabila perbezaan warna melebihi julat standard, produk yang rosak dihasilkan; Dakwat manual selalunya memerlukan penutupan, yang membawa kepada pengurangan penggunaan peralatan; Pada masa ini, kebanyakan dakwat percetakan skrin adalah dakwat UV, yang menghakis. Semasa dakwat manual, dakwat boleh mencemari kulit dengan mudah dan menyebabkan luka bakar kimia, menimbulkan risiko keselamatan dan isu lain. Untuk memastikan kualiti produk, meningkatkan penggunaan peralatan dan mengurangkan risiko keselamatan, kami ingin menggantikan operasi penukaran dakwat manual tradisional dengan sistem bekalan dakwat automatik.
Analisis punca
Plat cetakan skrin adalah ayak-seperti plat berlubang. Semasa mencetak, dakwat dituangkan terlebih dahulu ke atas pinggan, dan di bawah tekanan alat pemeras, dakwat melepasi lubang jejaring untuk dipindahkan ke substrat. Dakwat matte percetakan skrin mempunyai kelikatan yang lebih tinggi dan zarah serbuk matte yang lebih besar (biasanya 15~60μm). Apabila dakwat baharu dimasukkan ke dalam mesin, zarah-zarah matte kecil melalui jaringan terlebih dahulu. Apabila masa pencetakan meningkat, serbuk matte dalam dakwat pada plat berkurangan, manakala serbuk matte lebih besar terkumpul pada plat, menyebabkan rona lapisan dakwat pada substrat menjadi lebih cerah. Perbezaan warna semakin besar dan lebih besar. Apabila perbezaan warna melebihi julat standard, pengendali perlu menghentikan mesin untuk menggantikan dakwat (kumpul dakwat lama dari plat cetakan dan gantikan dengan dakwat baharu). Masa henti yang panjang adalah punca utama penggunaan peralatan yang rendah.
Penyelesaian
01/ Pendekatan penyelesaian masalah-
Untuk mencari penyelesaian yang berkesan, anda mesti terlebih dahulu memahami prinsip operasi peralatan. Apabila memuatkan dakwat secara manual dengan pencetak skrin automatik sepenuhnya yang ditunjukkan dalam Rajah 1, mula-mula angkat pisau penawar dan pisau penutup, dan tuangkan dakwat ke kawasan kosong berhampiran bahagian tengah di hujung plat; Kemudian turunkan squeegee dan bilah penutup, dan dakwat kini berada di kawasan selari yang dibentuk oleh squeegee dan bilah penutup.
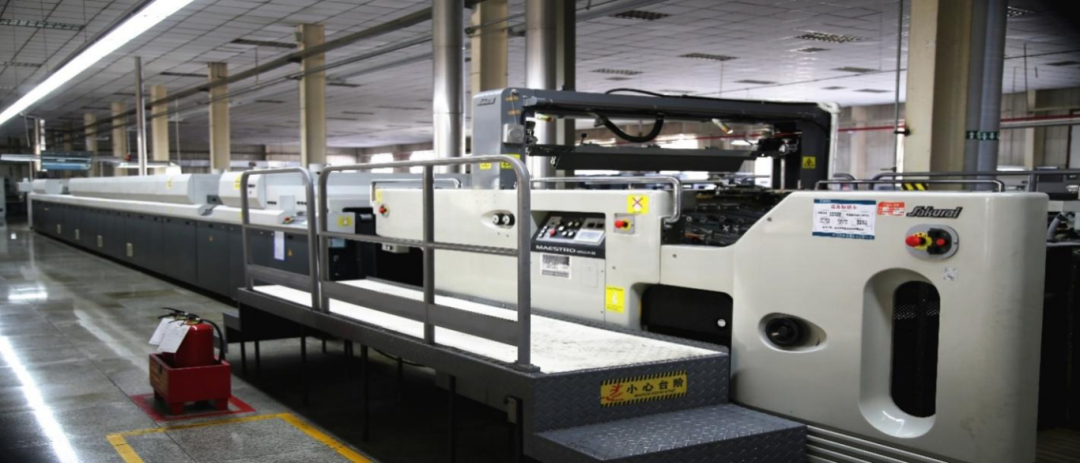 Rajah 1 Mesin Cetak Skrin Automatik Sepenuhnya
Semasa mencetak, apabila peralatan beroperasi, penggelek dakwat ditekan ke bawah sehingga ketinggian 0.3–0.5 mm di atas plat cetakan (ketinggian boleh dilaraskan mengikut liputan dakwat). Plat pencetak bergerak ke belakang, dengan tepi mengekor plat bergerak menjauhi squeegee dan penggelek dakwat. Penggelek squeegee dan dakwat kekal pegun untuk melengkapkan proses dakwat, pada ketika itu silinder tera telah berputar 180 darjah; apabila silinder teraan mencengkam kertas dan terus berputar, arah pergerakan plat cetakan mula berundur dan bergerak ke hadapan, dengan tepi mengekor plat bergerak ke arah penyapu dan penggelek dakwat. Penggelek dakwat terangkat, squeegee menekan ke bawah, dan dakwat pada plat cetakan dipindahkan ke substrat melalui bukaan jejaring di kawasan imej dari titik cengkaman ke tepi belakang di bawah tekanan squeegee. Pada ketika ini, silinder tera telah berputar 360 darjah . Peralatan terus berjalan dan mengulangi tindakan di atas dalam kitaran, membolehkan pencetakan diteruskan. Unit percetakan dan plat cetak mesin cetak skrin automatik sepenuhnya ditunjukkan dalam Rajah 2.
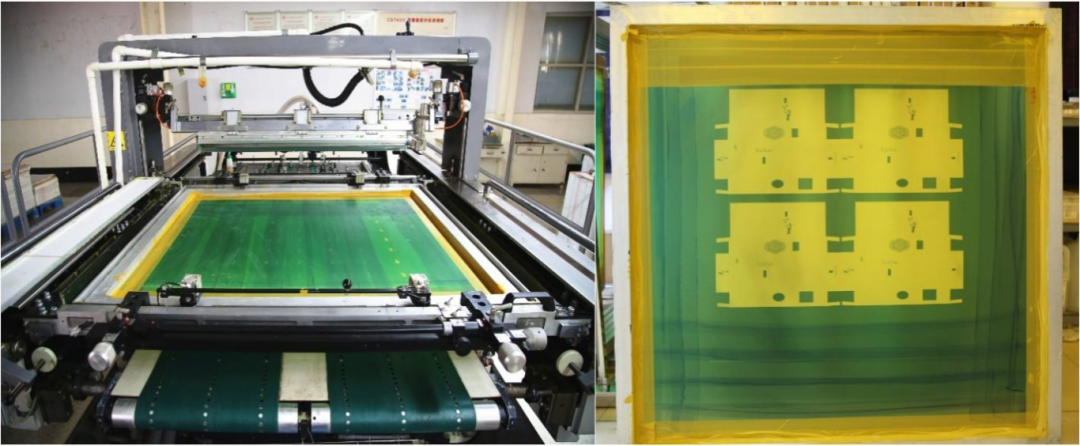 Rajah 2 Unit Cetakan dan Plat Cetakan Mesin Cetak Skrin Automatik Sepenuhnya
02/ Konsep Reka Bentuk
Konsep reka bentuk keseluruhan adalah untuk menggunakan sepenuhnya sumber udara termampat berhampiran mesin cetak skrin automatik sepenuhnya (secara amnya, operasi pengapit plat cetakan, penyapu dan bar banjir pada mesin cetak skrin adalah pneumatik, dilengkapi dengan pemampat udara atau menggunakan sistem bekalan udara berpusat untuk menyediakan udara termampat). Dua pam diafragma pneumatik atau pam dakwat elektrik-kalis letupan digunakan sebagai sumber kuasa. Satu pam diafragma disambungkan ke talian bekalan dakwat yang dipasang di antara squeegee dan bar banjir, bertanggungjawab untuk membekalkan dakwat baharu; pam diafragma yang lain disambungkan ke garisan pemulangan dakwat yang dipasang pada kedua-dua hujung rasuk silang squeegee, bertanggungjawab untuk memulihkan dakwat terpakai. Melalui gerakan squeegee ke bawah dan pergerakan salingan plat cetakan, peranti pengumpulan dakwat di hujung hadapan saluran paip mengumpul dan mengepam dakwat ke belakang. Kedua-dua pam diafragma berfungsi bersama untuk melengkapkan kitaran salingan bekalan dakwat baharu dan pemulihan dakwat terpakai.
Langkah-langkah Khusus
01/ Pemasangan Talian Bekalan Dakwat
Salur keluar dakwat talian bekalan dipasang di kedudukan tengah antara squeegee dan bar banjir (titik tengah panjang dan titik tengah jarak selari antara keduanya). Salur masuk dakwat talian bekalan diletakkan di dalam takungan dakwat, dan pam diafragma dipasang pada saluran paip antara salur keluar dakwat dan salur masuk dakwat untuk memberikan kuasa, terus mengeluarkan dakwat dari takungan dan menghantarnya ke plat percetakan.
Untuk membekalkan dakwat dengan tepat ke kawasan tengah antara squeegee dan bar banjir dan membolehkan dakwat mengalir sama rata dari tengah ke kedua-dua belah dalam saluran yang terbentuk antara squeegee dan bar banjir di bawah graviti dan gerakan salingan squeegee dan bar banjir, kami telah mereka bentuk port bekalan dakwat menjadi bentuk mulut rata (Rajah 3).
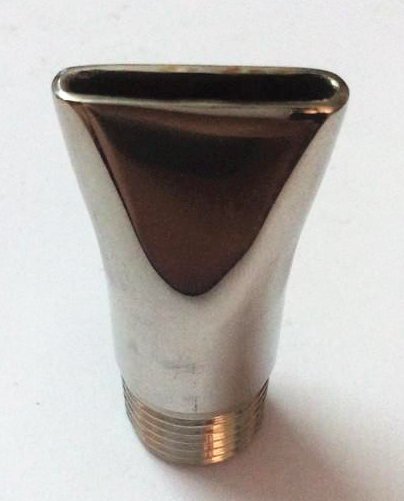
Rajah 3 Port bekalan dakwat mulut rata-
02/ Pemasangan saluran paip pemulangan dakwat
Oleh kerana dakwat pada plat cetakan mengalir dari tengah ke kedua-dua belah dalam laluan yang terbentuk antara bilah doktor dan bilah pemeteran di bawah tindakan graviti dan pergerakan salingan bilah doktor dan bilah pemeteran, dakwat lama kebanyakannya terkumpul berhampiran bingkai sisi plat berhampiran dengan bahagian operasi dan bahagian pemacu (Rajah 4). Oleh itu, kami mereka bentuk saluran paip pemulangan dakwat dengan dua port pengumpulan dakwat, dipasang masing-masing pada kedua-dua hujung rasuk silang bilah doktor (Rajah 5). Untuk memastikan pengumpulan dakwat yang berkesan, kami juga menambah pengikis pengumpulan dakwat trapezoid pada port pengumpulan (Rajah 6), dan ketinggian pengikis boleh dilaraskan supaya ia hanya menyentuh plat cetakan apabila ditekan ke bawah oleh bilah doktor, memastikan pengumpulan dakwat tanpa merosakkan plat. Tekanan ke bawah bilah doktor digabungkan dengan gerakan salingan plat cetakan mendorong pengikis koleksi untuk mengumpulkan dan mengepam dakwat kembali.
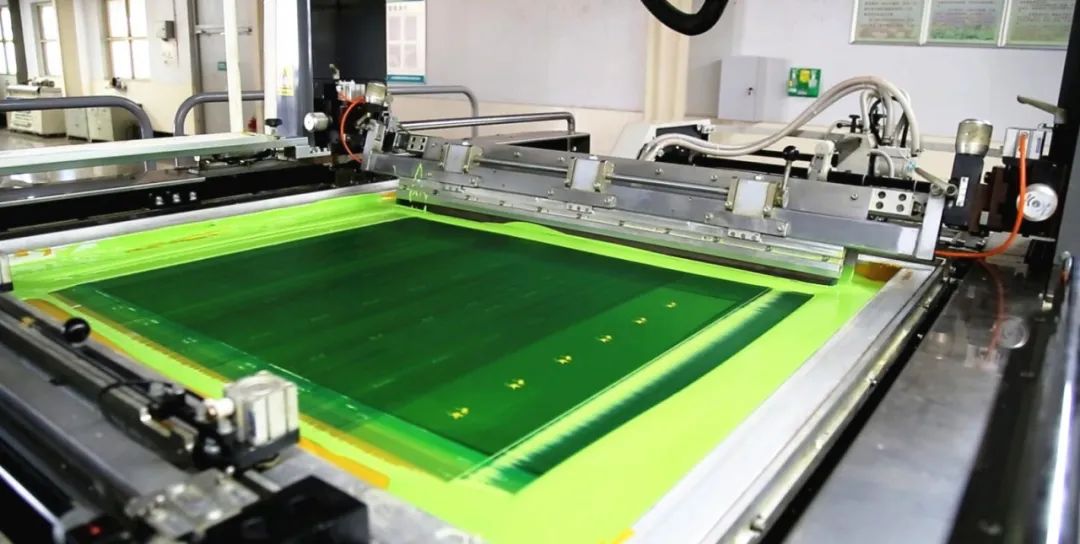
Rajah 4 Lokasi Pengumpulan Dakwat Lama
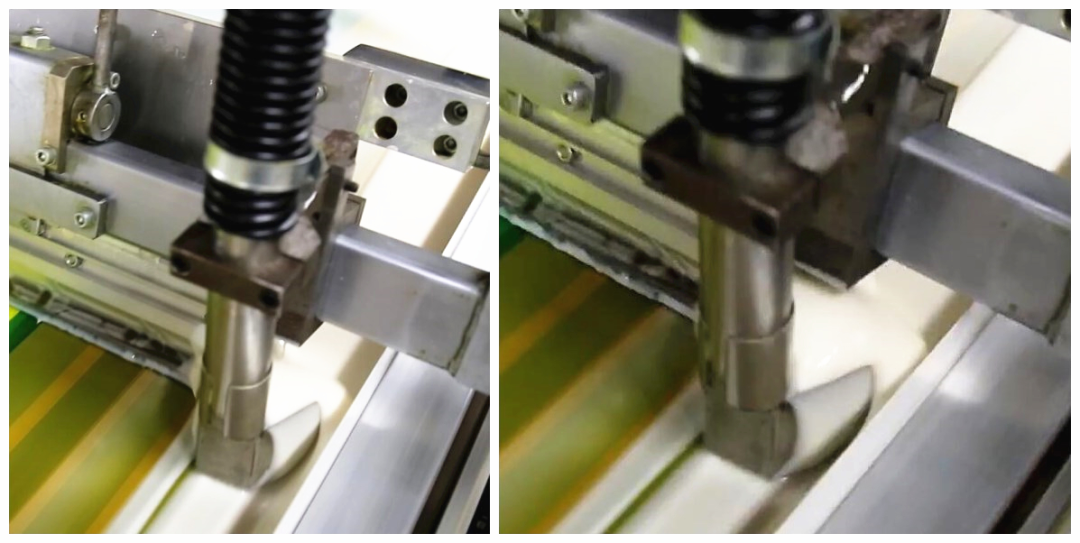
Rajah 5 Kedudukan pemasangan port pengumpulan dakwat dan pengikis dakwatnya pada rasuk bilah doktor
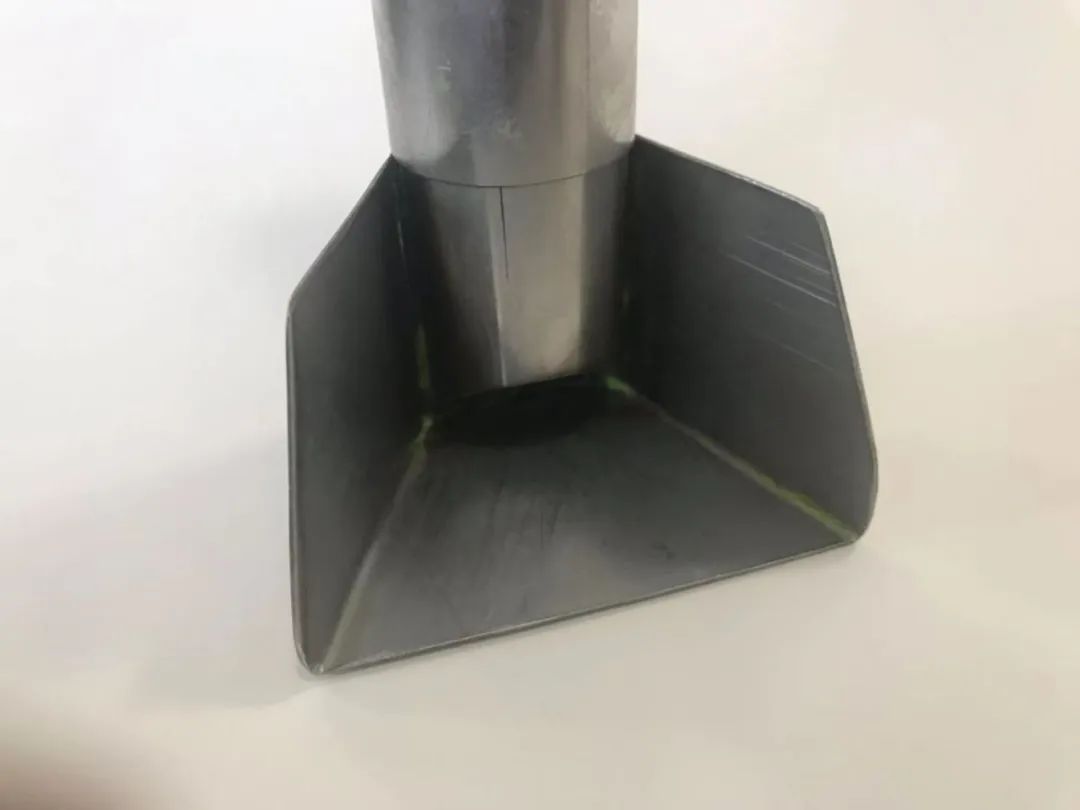
Rajah 6 Pelabuhan penerimaan dakwat dan pengikis penerima dakwat trapezoidnya
03/ Memasang Pam Diafragma Pneumatik
Dua pam diafragma pneumatik (Rajah 7) masing-masing dipasang pada bekalan dakwat dan saluran paip pemulangan dakwat. Pam diafragma pneumatik dilengkapi dengan suis bebas dan injap kawalan aliran gas. Melalui suis dan injap kawalan aliran gas, permulaan, hentian dan aliran bekalan dakwat dan operasi pemulangan boleh dikawal secara bebas.
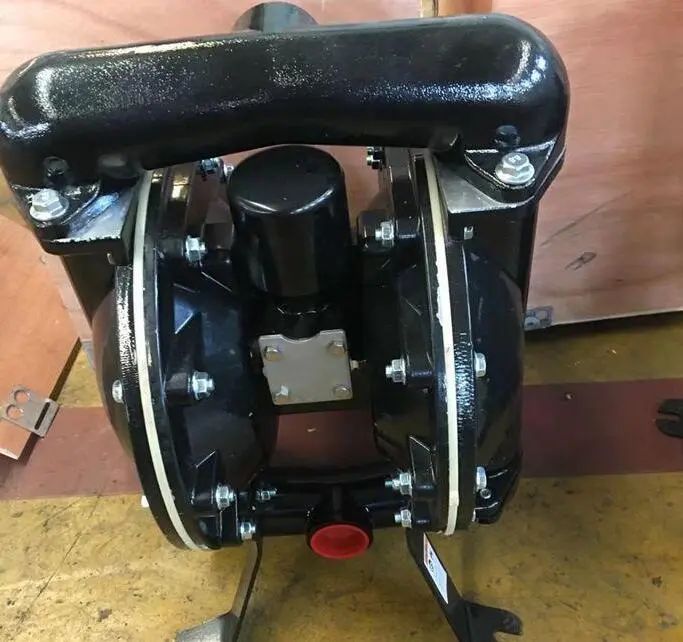
Rajah 7 Pam Diafragma Pneumatik
04/ Mengkonfigurasi Tangki Penyimpanan Dakwat
Untuk memastikan dakwat lama yang dipam balik dari mesin boleh digunakan semula, kami telah mengkonfigurasi tangki simpanan dakwat (Rajah 8). Tangki simpanan dakwat adalah silinder dengan penutup, dan pengaduk pneumatik dipasang pada penutup. Agitator pneumatik mempunyai suis bebas dan injap kawalan kelajuan, membolehkan ia bermula, berhenti dan melaraskan kelajuan secara bebas. Hujung saluran paip bekalan dakwat direndam dalam tangki simpanan dakwat, dan pam diafragma memberikan kuasa untuk menghantar dakwat secara berterusan dari tangki simpanan ke plat percetakan. Pengaduk pneumatik yang dipasang pada tangki simpanan dakwat kini digunakan untuk mencampurkan dakwat lama dan baharu sepenuhnya. Dakwat lama yang dipam balik dari mesin tidak ditambah terus ke tangki simpanan; ia mesti terlebih dahulu-dikisar menggunakan pengisar, dan kemudian bahagian tertentu minyak pelarasan dakwat ditambah untuk memulihkan kesesuaian cetakannya kepada kualiti dakwat baharu. Selepas itu, ia dimasukkan ke dalam tangki simpanan dalam nisbah tertentu dan dicampur dengan teliti dengan dakwat baru menggunakan pengaduk pneumatik.
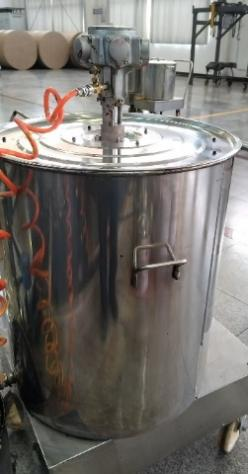
Rajah 8 Tangki Penyimpanan Dakwat dengan Penggerak Pneumatik
05/ Pemasangan Sistem Kawalan Berpusat
Untuk memudahkan operasi, mencapai automasi bekalan dakwat baharu dan pemulihan dakwat lama, serta ketepatan dan kesinambungan bekalan dan pemulihan dakwat, kami juga memasang sistem kawalan berpusat, membeli skrin sentuh kawalan (Rajah 9), mereka bentuk program kawalan, dan merealisasikan kawalan bersepadu bagi pelbagai tindakan.
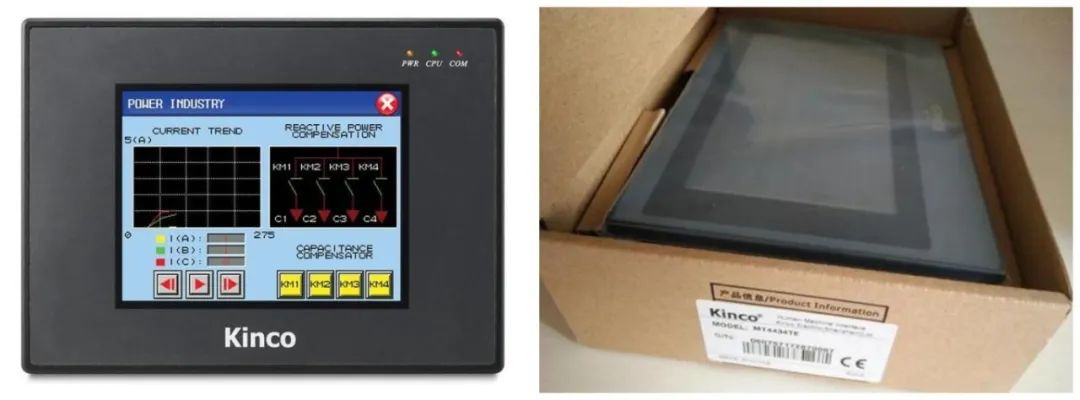 Rajah 9 Rajah fizikal skrin sentuh
Pengesahan Kesan
Selepas kerja pemasangan selesai, tempoh ujian operasi menunjukkan bahawa di bawah kelajuan operasi biasa, isu perbezaan warna produk yang disebabkan oleh bekalan dakwat terputus-putus dikawal dengan berkesan. Lebih-lebih lagi, memandangkan sistem bekalan dakwat kitaran automatik menggantikan sepenuhnya operasi penggantian dakwat manual, masa henti telah dijimatkan dan penggunaan peralatan dipertingkatkan, manakala bahaya keselamatan yang disebabkan oleh pembakaran kimia daripada dakwat juga telah dihapuskan.