


Panduan Komprehensif untuk Kotak Pembungkusan Alkohol
Kotak pembungkusan acuan kertas dibentuk dengan mengikat bahan permukaan dengan substrat acuan untuk menghasilkan pelbagai komponen, yang kemudiannya dipasang ke dalam kotak berbilang-komponen. Pada masa ini, bahan yang digunakan untuk kotak pembungkusan acuan kertas menjadi semakin pelbagai dan kompleks. Bahan permukaan kebanyakannya adalah kertas, plastik, fabrik, kulit, dsb., manakala substrat yang dibentuk kebanyakannya adalah kadbod,-papan gentian berketumpatan sederhana, plastik, plat timah dan bahan lain.
Oleh kerana kotak pembungkusan jenis ini menggunakan pelbagai jenis bahan, mempunyai proses pengeluaran yang panjang, banyak bahagian, dan struktur yang kompleks, ia dihasilkan secara manual. Walau bagaimanapun, dengan peningkatan ketara dalam permintaan pasaran, peningkatan dalam tahap pembuatan dan automasi perindustrian, dan persaingan pasaran yang semakin sengit, struktur kotak ini telah menjadi sebahagian besarnya diseragamkan. Untuk jenis kotak arus perdana seperti-kotak baldi pembukaan teratas, dua-kotak keping,-kotak gaya buku dan kotak laci,-pengeluaran automatik baris penuh kini telah direalisasikan.
Seperti yang ditunjukkan dalam Rajah 1, kotak baldi terbuka-atas merujuk kepada kotak segi empat sama berorientasikan menegak yang dibuka dari atas, dengan penutup berengsel berterusan dilekatkan pada badan kotak menegak. Seperti yang ditunjukkan dalam Rajah 2, kotak dua-merujuk kepada kotak pembungkusan yang dibentuk dengan menggabungkan kotak tunggal atas dan bawah yang tidak bersambung antara satu sama lain, ditutup dalam format penutup lengan, dengan kotak atas dipanggil 'atas' dan kotak bawah dipanggil 'bawah.' Seperti yang ditunjukkan dalam Rajah 3, kotak gaya buku-merujuk kepada kotak pembungkusan yang dibuka seperti buku dari kanan ke kiri, secara amnya terdiri daripada penutup dan kotak dalam. Penutup membungkus kotak dalam, dengan sebahagian penutup boleh digerakkan untuk berfungsi sebagai tudung.
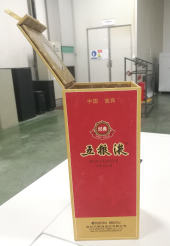
Rajah 1 Membuka kotak jenis-tong
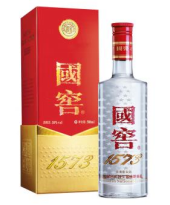
Rajah 2 Kotak Langit dan Bumi
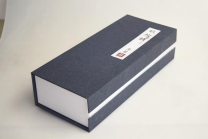
Rajah 3 Kotak buku
Untuk tiga jenis kotak biasa di atas, terdapat banyak pengeluar peralatan di Wenzhou, Wilayah Zhejiang dan Dongguan, Wilayah Guangdong dalam pengeluaran dan penyelidikan dan pembangunan peralatan automasi yang berkaitan, dan sesetengahnya hanya menghasilkan peralatan tambahan sampingan barisan pemasangan, seperti mesin menekan buih, mesin pembentuk tepi lipat, dll.; ada yang menghasilkan peralatan automasi yang sepadan untuk komponen tertentu, seperti mesin cangkerang, mesin pemasangan plat penutup, mesin pembentuk badan kotak tong, mesin pembentuk kotak langit dan bumi, dsb.; Sebilangan kecil perusahaan telah membangunkan rangkaian keseluruhan peralatan automasi untuk jenis kotak tunggal, iaitu, pengacuan automatik setiap komponen, sambungan automatik setiap stesen kerja pengacuan dan pemasangan automatik setiap komponen, termasuk badan kotak, penutup kotak, pad anti-getaran, beg, dsb., tetapi tidak mempunyai kapasiti pembuatan barisan pengeluaran automatik berbilang jenis kotak.
Secara amnya, pembangunan barisan pengeluaran automatik kotak pembungkusan jenis ini masih kurang, berbanding dengan mesin cetak dan pembungkusan tradisional seperti mesin cetak, mesin hot stamping,-mesin pemotong, dsb., masih terdapat jurang yang ketara dalam kelajuan, ketepatan, kestabilan dan kualiti keseluruhan mesin, dan masih jauh lagi untuk dilalui pada masa hadapan. Berdasarkan penyiasatan paparan produk wain di rak pasar raya di pasaran, struktur kotak pembungkusan pengacuan wain arus perdana sedia ada dianalisis, dan beberapa pengeluar kotak pembungkus pengacuan wain dan pengeluar templat pisau dikomunikasikan, dan pengeluar peralatan automasi jenis produk ini dilawati dan disiasat.
Penampilan keseluruhan
01
Hidupkan arah
Kotak laras terbuka-atas biasa dan kotak berbentuk buku-membuka penutup dari kanan ke kiri, dan lubang pembukaan biasanya terletak di sebelah kanan; Namun, sejak dua tahun lalu, trend membuka tudung dari depan ke belakang semakin ketara.
Kotak langit dan bumi dibahagikan kepada dua kaedah arus perdana: bukaan atas dan bukaan bawah, dan produk dalaman kekal di dalam kotak tanah selepas dibuka. Jika nisbah saiz jenis kotak adalah menegak, kotak tunggal yang besar boleh direka bentuk mengikut kaedah pembentukan kotak tong.
02
Lokasi jahitan
Permukaan paparan adalah bahagian hadapan, dan kedudukan jahitan tengah biasanya terletak di sisi, belakang, kiri, sebelah kanan, dan mulut tidak boleh berada di permukaan paparan utama selepas pengacuan.
Arah pemotongan-mati
Biasanya bahagian hadapan kertas tisu kertas dipotong-dan bahagian belakang kertas plastik dan warna kulit dipotong-. Selain itu, sangat sedikit produk dengan keperluan tinggi untuk keteraturan kontur mempunyai lekukan pada permukaan warna dengan alur V-di bahagian belakang.
Struktur kertas muka mesin pembentuk automatik
Barisan pengeluaran mesin pengacuan yang paling biasa dalam industri adalah berdasarkan arah penyusuan kertas, bahagian bawah kertas tisu berada di sebelah kanan, pinggir pusingan jahitan tengah berada di arah hadapan, dan suapan hadapan adalah model standard. Pembentukan mesin utama berada di sebelah kiri arah kertas. Sudah tentu, terdapat juga beberapa bentuk mulut kotak pembungkusan dan susun atur yang berbeza, yang memerlukan mesin pembentuk menyuap kertas secara terbalik, iaitu, tepi jahitan tengah berada di sebelah terakhir.
Sama ada kertas bahagian bawah disambungkan ke badan kotak, dan sama ada terdapat kawasan yang besar di tepi mulut, ia boleh dibentuk. Apabila membentuk, bahagian belakang kertas tisu dilekatkan, dan plat diselaraskan di sepanjang arah jahitan tengah dan pinggir mulut, dan bahagian belakang kertas tisu diikat ke bahagian belakang plat, dan gambarajah skematik pengacuan penjajaran ditunjukkan dalam Rajah 4.
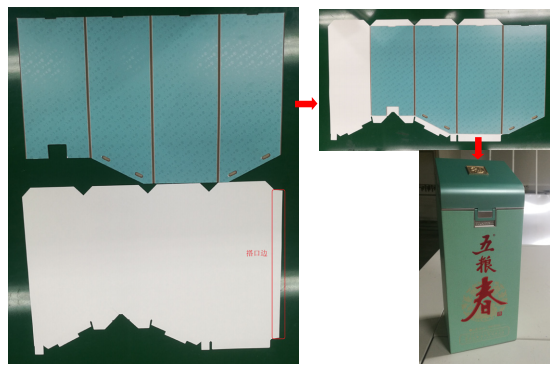 Rajah 4 Diagram Pengacuan Penjajaran
Dimensi Kesesuaian Bahan Permukaan
01
Sesuai Diameter Lubang
Selepas memusatkan lubang bahan permukaan dengan lubang papan, diameter luar lubang bahan permukaan ialah 4mm, diameter dalam ialah 5mm, dan lubang kadbod adalah sama dengan diameter dalam lubang bahan permukaan. Apabila membuka penutup kotak jenis-tong dari atas, saiz lubang dalam dan luar bahan permukaan adalah konsisten dengan saiz kadbod industri 6mm.
02
Garisan Lipatan Berganda
Lebar garisan lipatan berkembar hendaklah direka bentuk untuk meningkat sebanyak 0.3mm mengikut ketebalan papan.
03
Reka bentuk Tepi Bertindih
Tepi bertindih dibahagikan kepada tiga jenis: bertindih mulut, bertindih jahitan tengah, dan bertindih bawah, dengan lebar tepi 15–20mm. Garisan-die pada mulut dan tepi bertindih bawah adalah 0.5mm dari titik terdekat mulut dan garisan lipatan bawah.
Kecerunan tepi bertindih mulut ialah 90°, manakala garisan-die dan garisan kedutan pada mulut kotak jenis-buku bersilang, dan kecerunan tepi bertindih ialah 45°. Kecerunan tepi tumpang tindih jahitan tengah ialah 10–15°. Cerun tepi bertindih bawah ialah 90°.
04
Dimensi Sisi Bahan Permukaan
Dimensi sisi jahitan tengah sama dengan dimensi sisi lain tolak 0.5–1mm.
Kadbod Perindustrian
01
Pengecutan Kadbod Berkaitan dengan Kertas Permukaan
Kertas permukaan yang mudah menyerap air dan mengembang dengan ketara merujuk kepada bahan yang bahagian belakangnya tidak mempunyai-lapisan pengedap air, biasanya kertas ringan 105–125g. Lebar kadbod=lebar kertas permukaan sepadan - 0.3mm, tinggi kadbod=lebar kertas permukaan sepadan - 1mm.
Kertas permukaan dengan pengembangan sederhana selepas penyerapan air merujuk kepada bahan dengan air-kedap di bahagian belakang, biasanya 150–190g kertas khusus atau kertas kad putih untuk helaian permukaan. Lebar kadbod=lebar kertas permukaan sepadan - 0.5mm, tinggi kadbod=lebar kertas permukaan sepadan - 1mm.
Kertas permukaan dengan pengembangan minimum selepas penyerapan air merujuk kepada bahan dengan air-kedap di bahagian belakang, biasanya kertas kad emas/perak 255–375g atau kertas khusus-berat tinggi. Lebar kadbod=lebar kertas permukaan sepadan - 0.7mm, tinggi kadbod=lebar kertas permukaan sepadan - 1mm.
Walau bagaimanapun, lebar sisi jahitan tengah kadbod industri tidak menganggap pengecutan dan harus sepadan dengan lebar sisi lain. Selepas mengenal pasti punca, kami membuat keperluan teknikal untuk menggantikan penggelek timbul. Pertama, sebelum menggantikan penggelek, ukur ralat diameter pada kedua-dua hujung; jika ralat melebihi 0.5mm, penggelek tidak boleh digunakan dan mesti-dikisar semula, dengan pengecaman yang betul bagi hujung yang lebih besar/lebih kecil. Kedua, elakkan hujung penggelek mesin bersebelahan yang lebih besar/kecil menghadap sisi yang sama. Langkah-langkah ini pada asasnya menghapuskan salah jajaran yang disebabkan oleh perbezaan diameter pada hujung roller.
02
Kaedah Pemasangan Kadbod
Secara umumnya terdapat dua jenis muat untuk jahitan tengah kadbod badan kotak: cekung-jalin cembung dan perlanggaran tepi serong 45°. Kesesuaian antara bahagian bawah kadbod badan kotak dan papan bawah biasanya mempunyai dua kaedah: cekung-jalin cembung dan-perlanggaran tepi sudut kanan.
Pengesahan jangka-panjang telah menunjukkan bahawa sama ada menggunakan mesin membentuk automatik atau operasi manual tradisional, cembung-jalin cembung lebih stabil dari segi struktur dan kurang terdedah kepada ketinggian yang tidak sekata. Concave-convex depth=cardboard thickness - 0.1mm, dengan 1mm beza lebar antara bahagian concave dan convex. Kunci alur bawah badan kotak direka bentuk secara trapezoid dengan lebar 20–35mm. Kunci cembung jahitan tengah-direka bentuk untuk membahagikan lima bahagian dalam jarak 20mm dari kedua-dua hujungnya.
03
Garisan Tebuk
Tudung kotak untuk mengikat pad lepuh atau reben boleh direka bentuk dengan tebuk untuk kedudukan. Kawasan kadbod yang perlu dikoyak hendaklah direka bentuk dengan garisan tebuk untuk mengurangkan tepi yang compang-camping apabila koyak.
04
Garisan Tebuk
Lebar jalur mulut ialah 18–25mm, biasanya 20mm. Bahagian belakang laras-jalur mulut kotak jenis dipotong separuh-, meninggalkan 1/3 tidak dipotong mengikut ketebalan kadbod.
05
Keperluan Slot
Fail-die cut hendaklah menyatakan dengan jelas sudut slotting. Sudut slotting untuk pelbagai produk di bawah proses semasa ditunjukkan dalam Jadual 1.
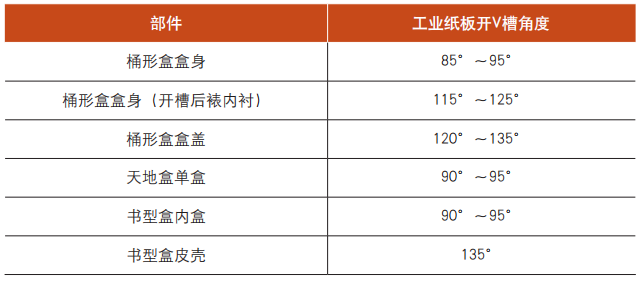 Jadual 1 Sudut slotting kadbod industri
Perkara pengenaan
Saiz kertas konvensional dalam industri ialah 787×1092mm untuk positif, 889×1194mm untuk kemurahan hati, dan 787mm dan 889mm untuk lebar gulungan. Biasanya saiz pertama kertas ialah kertas mendatar, dan saiz kedua ialah arah menegak kertas, iaitu arah gentian.
Apabila mengenakan, cuba pertimbangkan saiz mendatar kertas mengikut saiz standard 787mm dan 889mm untuk menjimatkan kertas, dan tidak mudah bagi pengeluar kertas menukar saiz ini, melainkan jumlah pesanan tunggal mencapai beberapa ratus tan. Penyesuaian saiz membujur kertas sangat boleh dilaksanakan.
01
Pengenaan kotak
Apabila badan kotak berbilang-dipasang, kepala-ke-kepala dan kepala-ke-ekor digabungkan dengan pengenaan, bahagian tengah 1 adalah simetri di tengah dan kedudukan slot 3 keping adalah sejajar yang mungkin.
02
Pengenaan penutup kotak
Ekor kadbod industri penutup kotak disambungkan ke ekor dalam dua baris, dengan pisau atau titik gigi perantaraan, dan kemudian berbilang-keping.
03
Pengenaan pelapik
Apabila perkadaran kertas pelapik berat gram rendah adalah panjang dan lebar, Pinduo perlu menjadikan sisi panjang bahagian tunggal menegak dan sisi panjang selari dengan mendatar kertas. Biasanya, saiz pertama helaian saiz kertas ialah butiran kertas mendatar.
04
Sambungkan titik
Sambungan titik antara tampalan dan lebar titik ialah 0.8mm, yang sesuai untuk pengeluaran pemotongan-dan titik itu berada pada garisan alur V atau kedua-dua belah kedudukan cekung dan cembung, bukan dalam alur, mulut atau bahagian yang mudah dilihat.
Melalui penyiasatan, analisis dan amalan pengeluaran dalam tempoh dua tahun yang lalu, syarikat itu telah membuka beberapa barisan pengeluaran seperti kotak tong, kotak langit dan bumi, barisan pembentuk automatik untuk kotak buku, dan barisan pemasangan manual tradisional.
Selagi susunan saiz yang sepadan dijelaskan, saiz dalaman bahagian luar dipadankan dengan saiz luar komponen dalam, dan ketebalan bahan dipertimbangkan, ketebalan yang tidak ditekan, dan ketebalan alur dipertimbangkan, projek baru dapat mengurangkan liku-liku pengeluaran dan cepat memasuki keadaan pengeluaran besar-besaran.