

28 Imej Dinamik! Itulah bagaimana tin dibuat!
Dalam kehidupan seharian, terdapat pelbagai jenis minuman yang dapat memenuhi citarasa kumpulan orang yang berlainan. Di antara minuman ini, minuman bir dan berkarbonat selalu jauh ke hadapan dalam jualan. Tidak sukar untuk memerhatikan bahawa kedua -dua jenis minuman ini sering dibungkus dan dijual dalam tin di pasaran. Ia juga kerana populariti kedua -dua jenis minuman yang telah tersebar di seluruh dunia. Dan ini adalah yang dapat dilihat di mana -mana dalam kehidupan seharian kita, tetapi badan kecilnya menyembunyikan kebijaksanaan yang besar.
latar belakang
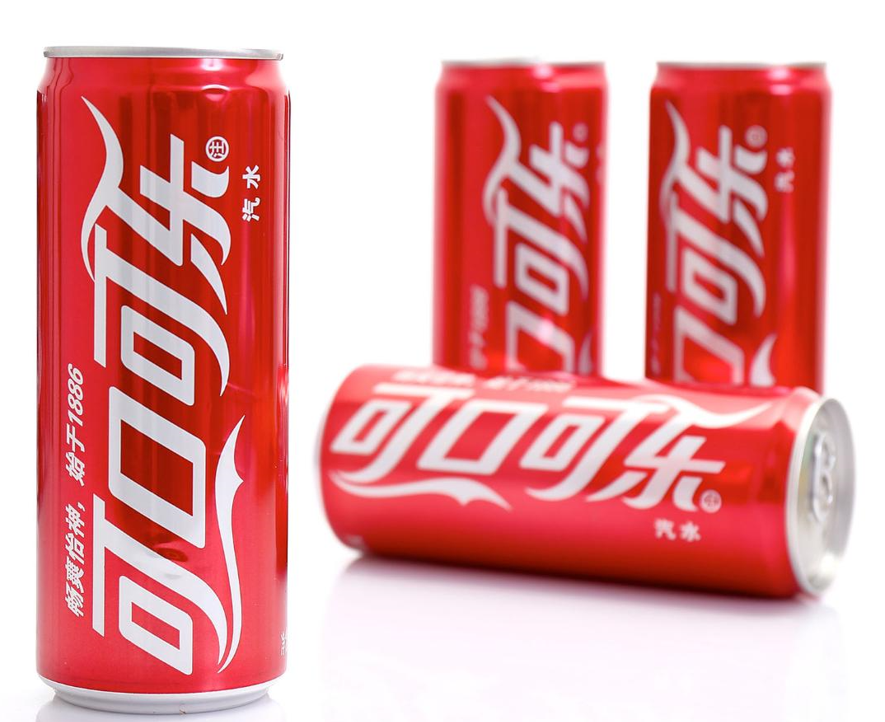
Pada tahun 1940, tin keluli tahan karat bir mula dijual di Eropah dan Amerika, dan kemunculan tin aluminium dalam tempoh yang sama juga menandakan lompatan dalam teknologi pengetinan. Pada tahun 1963, tin dicipta di Amerika Syarikat, mewarisi ciri -ciri reka bentuk bentuk tradisional dan memaparkan tab tarik mudah di bahagian atas. Pada tahun 1980, pasaran Eropah dan Amerika kebanyakannya mengadopsi aluminium ini boleh sebagai bentuk pembungkusan untuk bir dan minuman berkarbonat. Teknologi pembuatan tin secara beransur -ansur telah dikemas kini dan diperbaiki dari masa ke masa, tetapi ciptaan ini telah digunakan sehingga kini, dan kepraktisannya jelas.
Aluminium biasa pada masa kini boleh terdiri daripada badan boleh dan tudung boleh, juga dikenali sebagai "dua keping boleh". Di antara mereka, bahagian bawah dan sisi tangki disambungkan bersama untuk membentuk bahagian yang sama, manakala tudung dan badan tangki digulung bersama tanpa lipit atau kimpalan.
Proses pengeluaran
01/Penyediaan plat aluminium
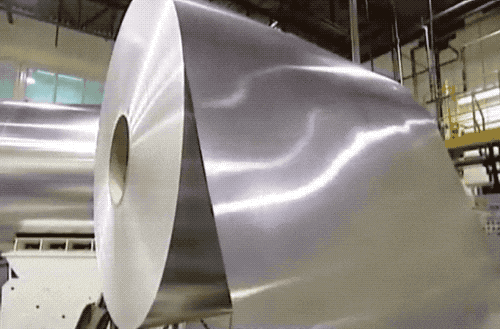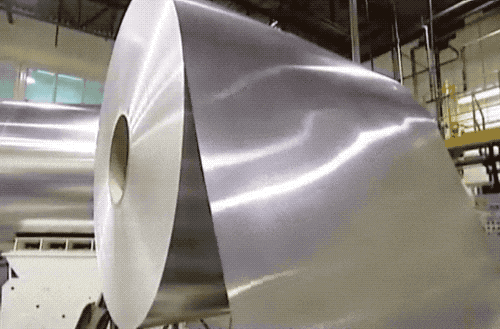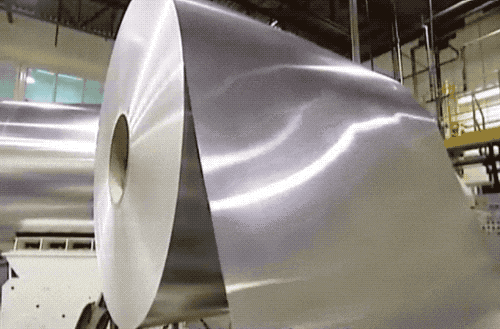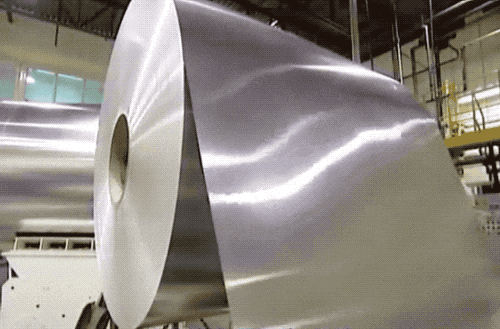
Pilih gegelung aloi aluminium dengan ketebalan kira-kira 0.27-0.33mm dan lebar 1.6-2.2m, buka plat aluminium yang digulung melalui mesin berehat, dan gunakan pelincir nipis melalui mesin pelinciran untuk pemprosesan berikutnya.
02/Pusingan Pusingan Pukulan Die
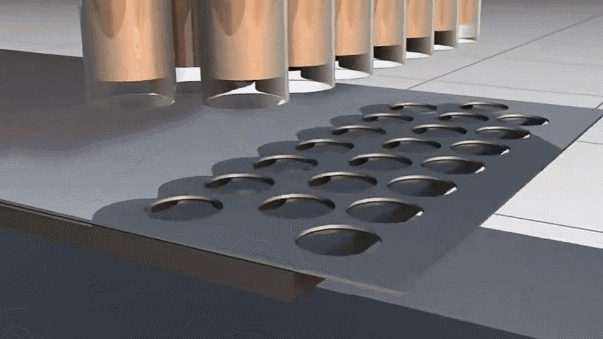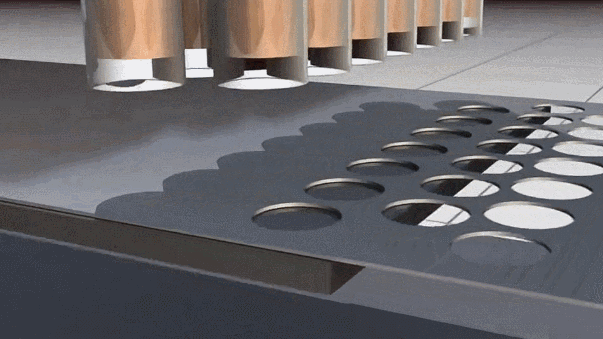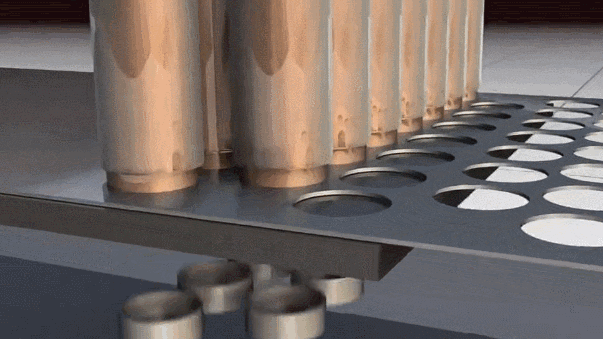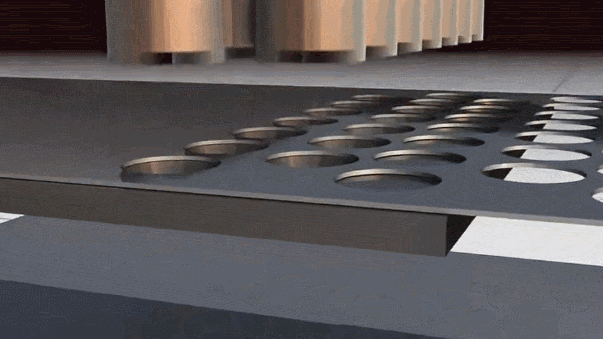
Jalur aluminium nipis ditumbuk ke dalam cawan bulat oleh mesin menumbuk cawan, yang sama dengan akhbar punch. Die atas berfungsi bersama -sama dengan mati bawah di bawah tekanan mesin untuk menekan melalui lembaran aluminium semasa menumbuk.
03/Tank membentuk
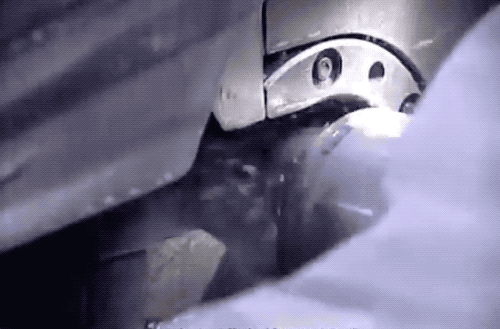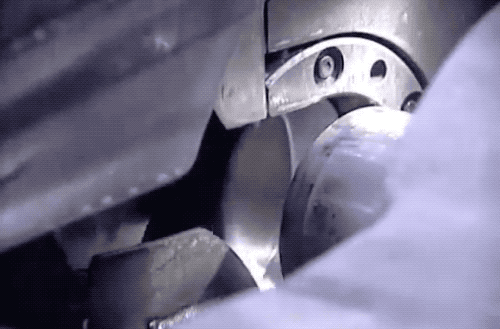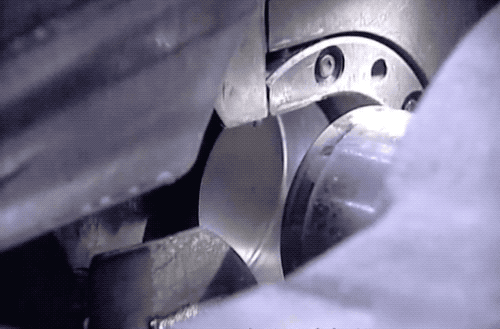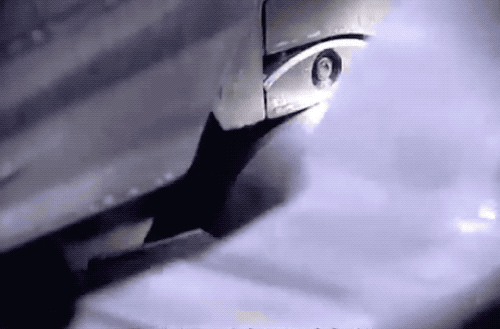
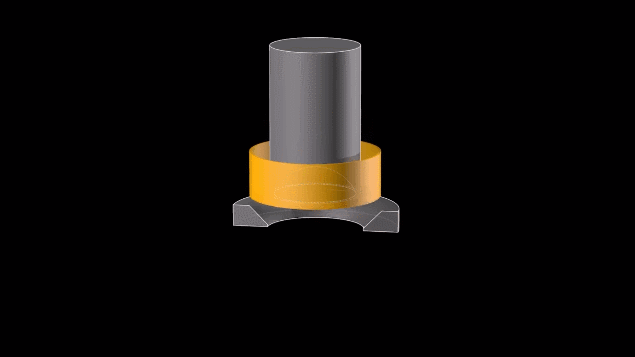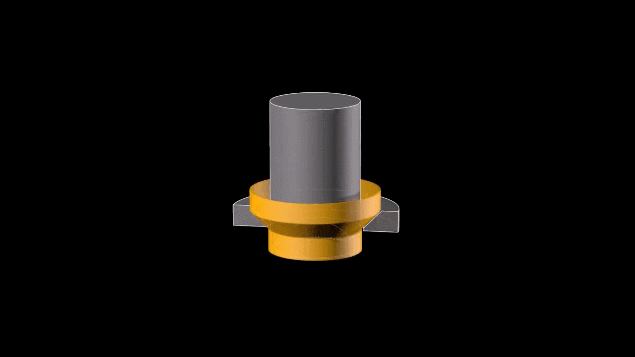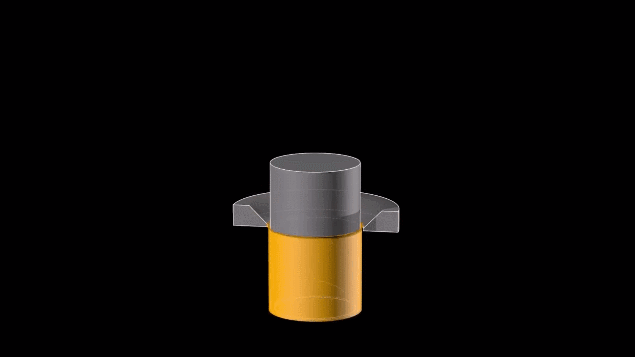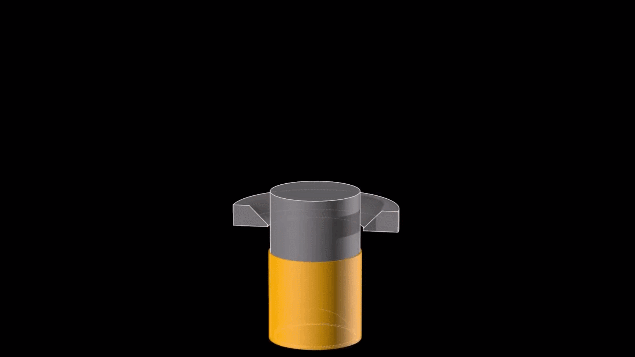
► Lukisan dalam
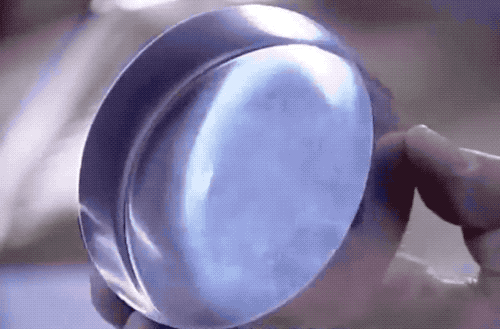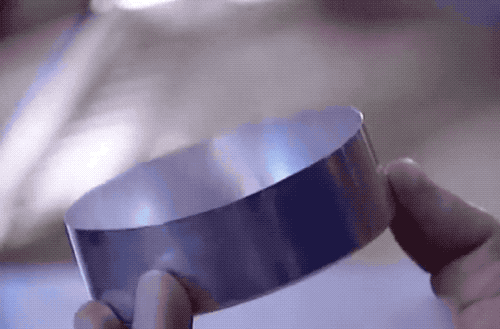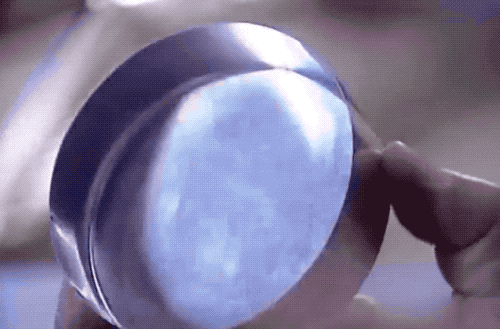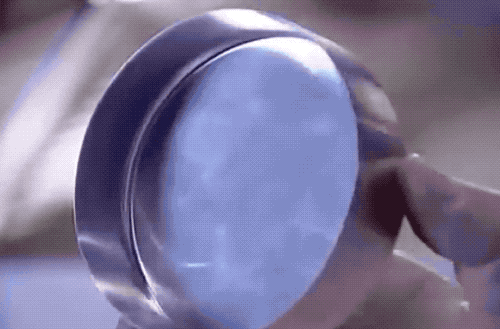
Cawan bulat dicap ditarik ke dalam bentuk aluminium tinggi biasa boleh dengan mesin peregangan.
29/1000
Pengetahuan Rujukan 29/1000 Pengetahuan Rujukan 29/1000 Terjemahan Mesin Terjemahan: Aluminium langsing boleh dalam bidang umum terus ditarik dalam, menyebabkan dinding sisi aluminium dapat menjadi lebih kurus, akhirnya membentuk tubuh yang tinggi dan nipis. Mesin Terjemahan · Bidang Umum Aluminium memanjang boleh terus ditarik dalam, menipis dinding sisi aluminium dan akhirnya membentuk badan yang tinggi dan nipis.
划译
机翻 · 通用领域
Aluminium yang memanjang dapat terus ditarik dalam, menipis dinding sisi aluminium dan akhirnya membentuk badan yang tinggi dan nipis.
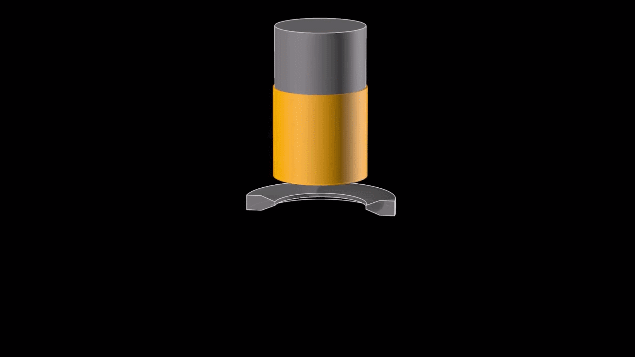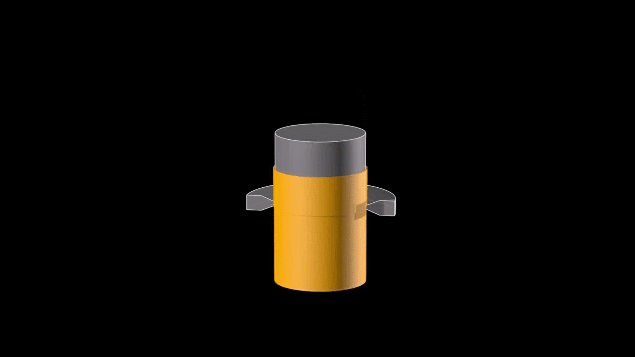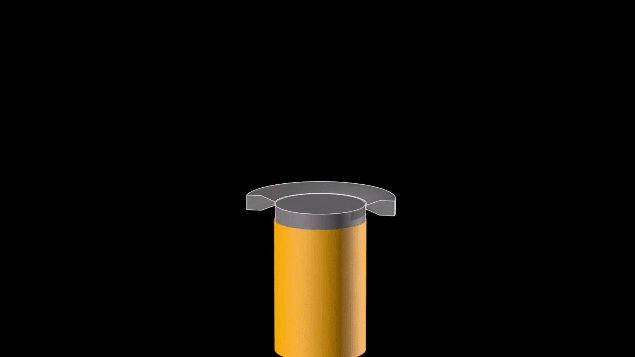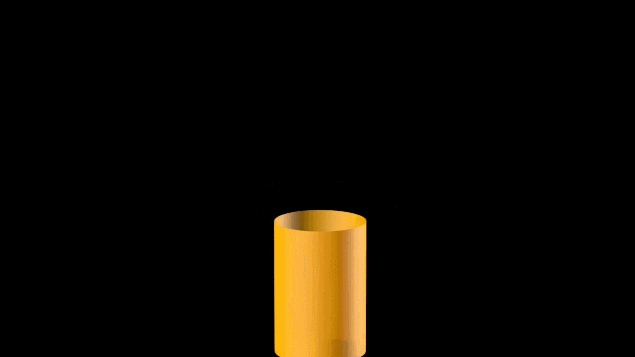
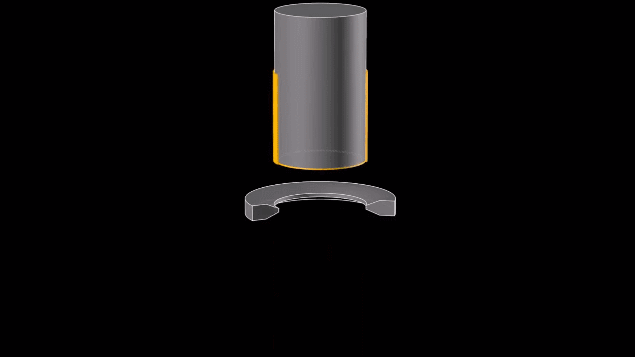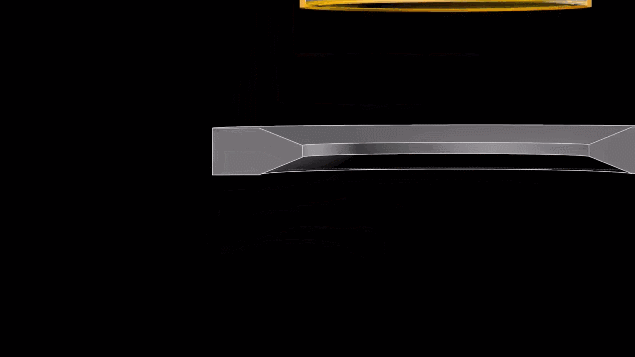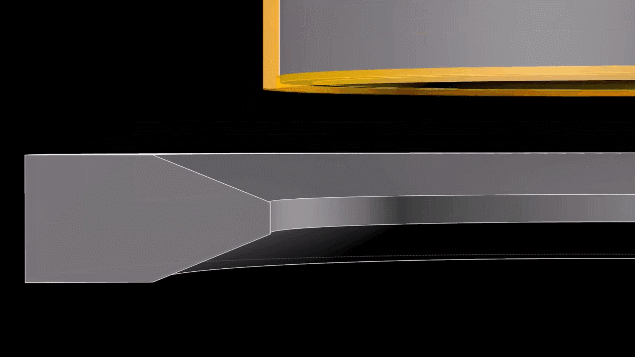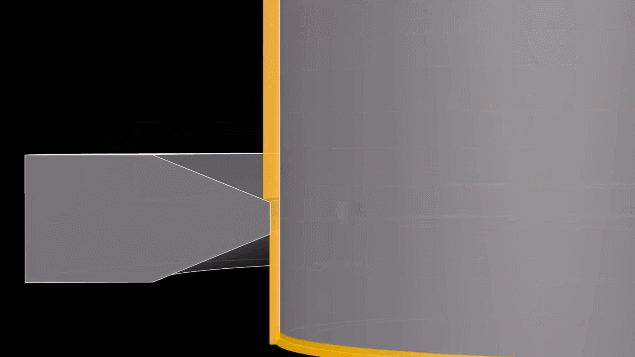
Dalam industri, operasi lukisan yang mendalam biasanya disiapkan dalam satu perjalanan melalui beberapa acuan dengan saiz penurunan secara beransur -ansur.
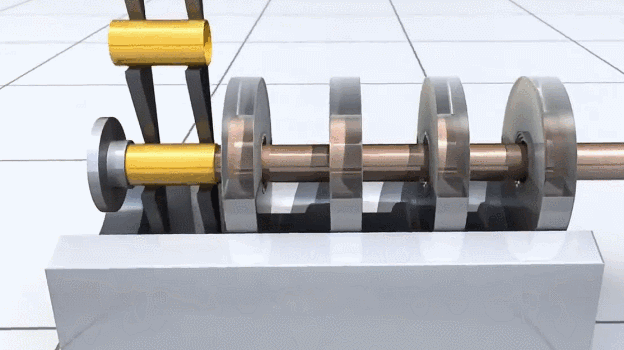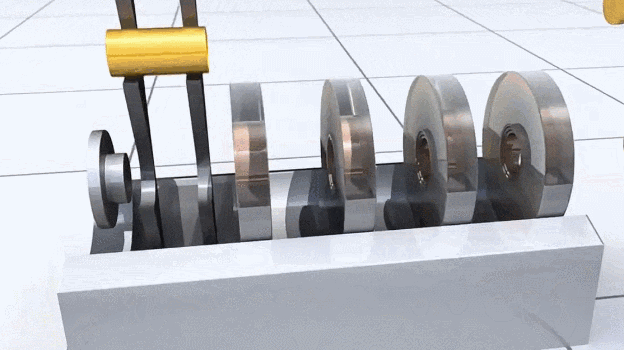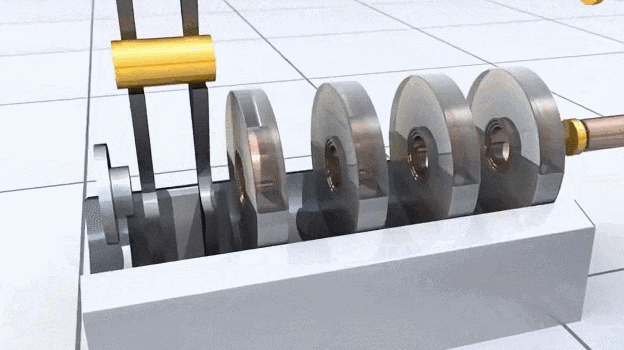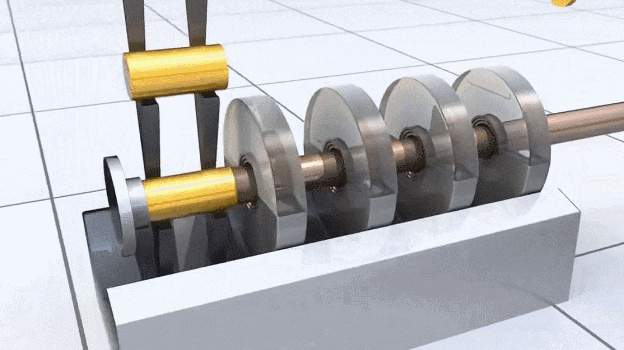
►Bottom concave stamping dan pemotongan pinggir atas
Bahagian bawah tin soda yang biasa dibeli biasanya mempunyai reka bentuk cekung, terutamanya untuk menyuraikan tekanan gas minuman berkarbonat ke sisi, menjadikan badan can kurang cenderung untuk berkembang atau pecah.
Pemprosesan cekung terutamanya diselesaikan dengan stamping dengan alat kubah.
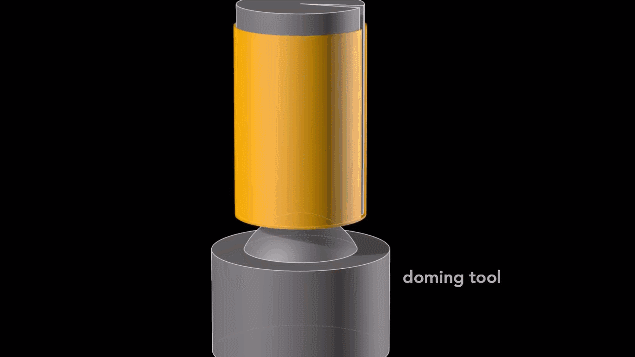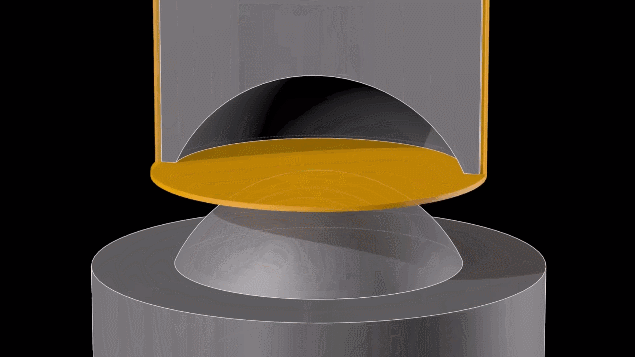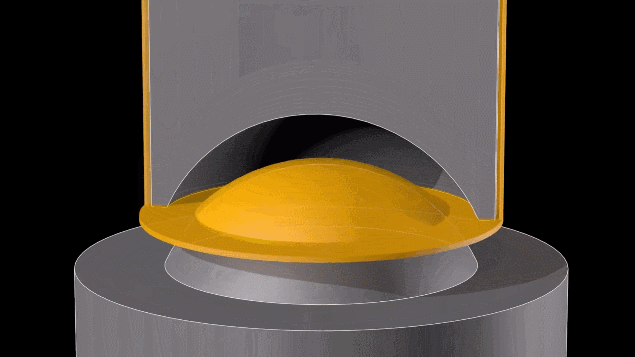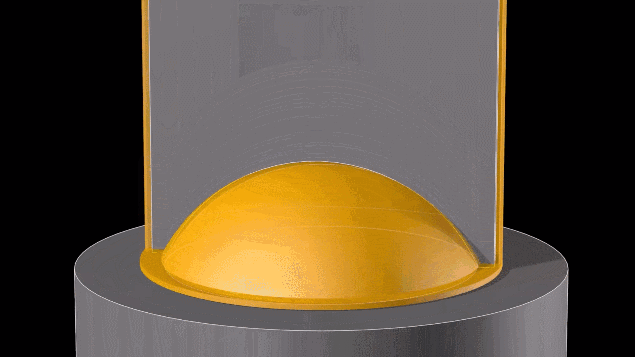
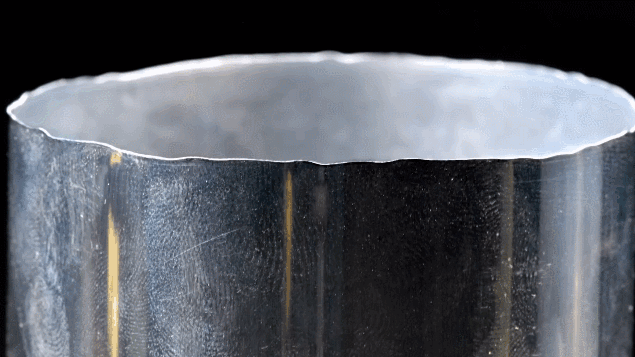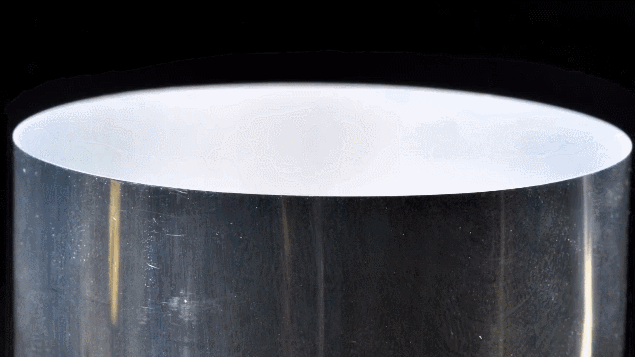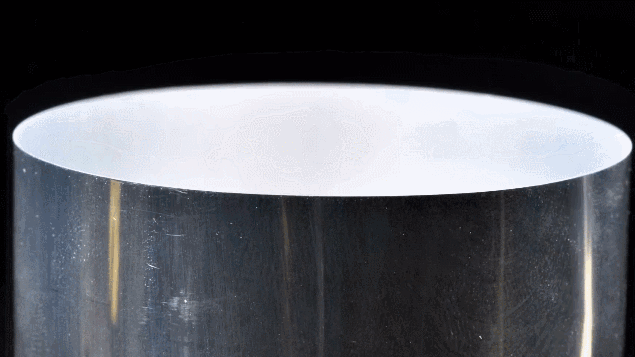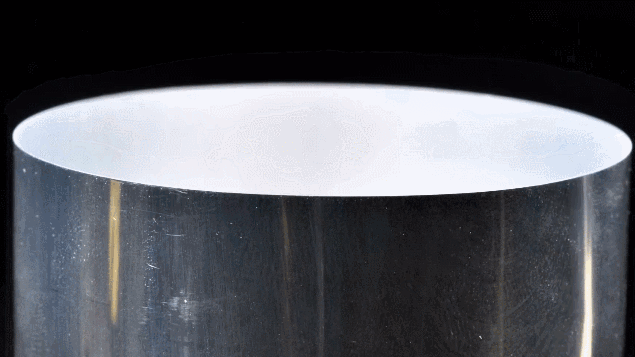
Selepas itu, adalah perlu untuk memotong tepi atas yang tidak sekata selepas lukisan yang mendalam.
04/pembersihan dan pembilasan
Bersihkan dan bilas aluminium boleh ke bawah. Apabila membersihkan dan membilas, adalah perlu untuk membersihkan kedua -dua kesan minyak dan sisa -sisa di permukaan lembaran aluminium semasa stamping untuk memastikan bahawa kebersihan dan standard keselamatan aluminium boleh dipenuhi. Langkah -langkah utama pembersihan dan pembilasan termasuk pembersihan filem oksida di permukaan aluminium boleh dengan asid hidrofluorik pada 60 darjah dan dibilas dengan air berair neutral pada 60 darjah.
Selepas membersihkan, hantar ke pengering untuk mengeringkan kelembapan permukaan.
05/percetakan tangki
Pertama, gunakan lapisan varnis yang jelas untuk mengelakkan aluminium daripada dioksidakan dengan cepat di udara. Kemudian, percetakan dilakukan di permukaan aluminium boleh, biasanya menggunakan percetakan melengkung (juga dikenali sebagai percetakan mengimbangi kering). Selepas mencetak, gunakan satu lagi lapisan varnis yang jelas untuk melindungi permukaan percetakan.
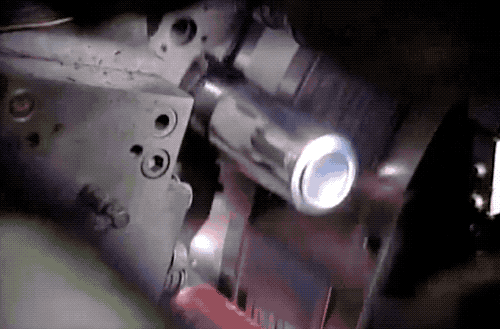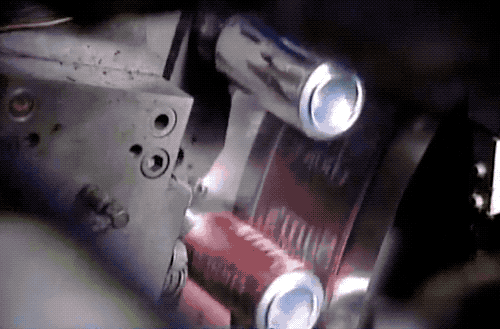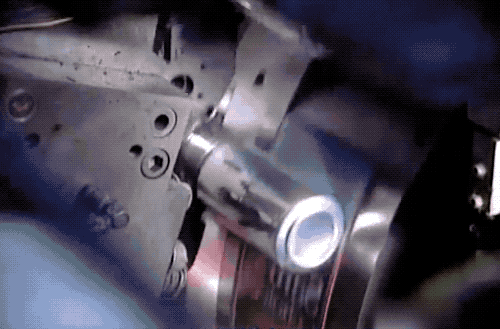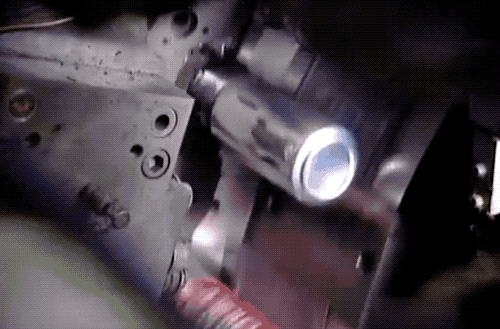
Seterusnya, aluminium boleh dengan cepat melalui ketuhar untuk menguatkan dakwat dan mengeringkan varnis.
Akhirnya, semburkan cat kompaun di dinding dalaman aluminium boleh membentuk filem pelindung untuk mengelakkan aluminium daripada berkarat oleh minuman berkarbonat, sambil memastikan minuman itu tidak mempunyai rasa logam.
06/CANKOU NECKING
Necking mulut boleh juga dicapai melalui mati menumbuk. Biasanya, mesin leher digunakan untuk mengecilkan aluminium boleh, menghasilkan "leher" dengan diameter 5 sentimeter. Proses ini mungkin kelihatan cepat, tetapi pada hakikatnya, ia memerlukan 11 langkah, dengan setiap daya hanya digunakan sedikit, untuk membentuk leher dengan perlahan dan secara beransur -ansur.
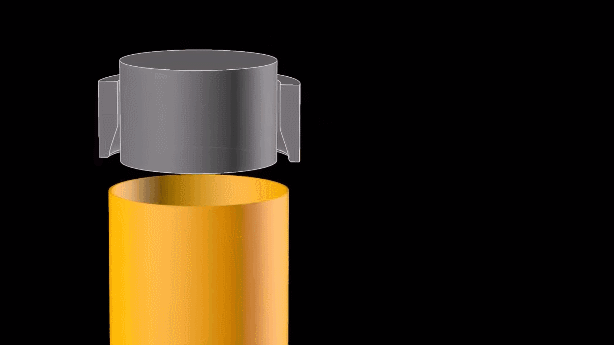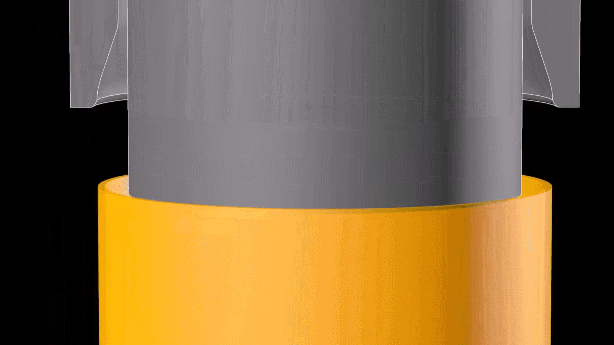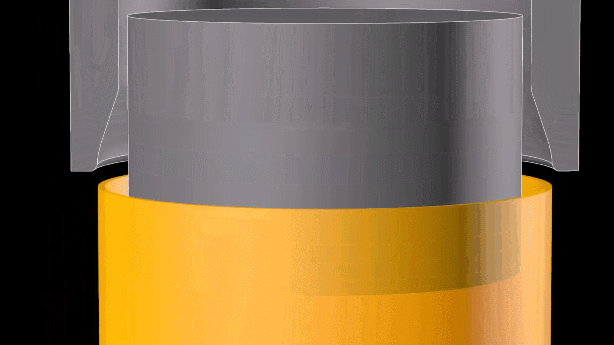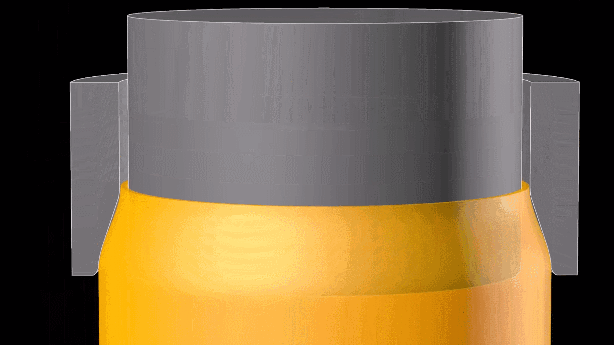
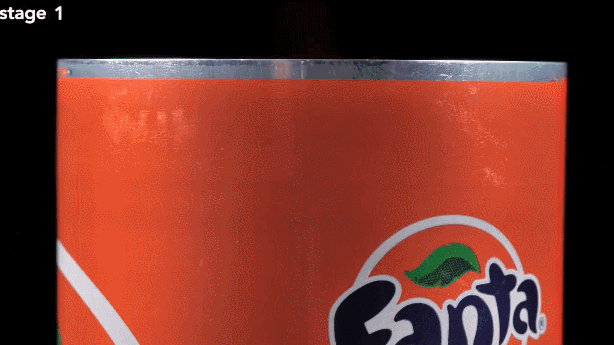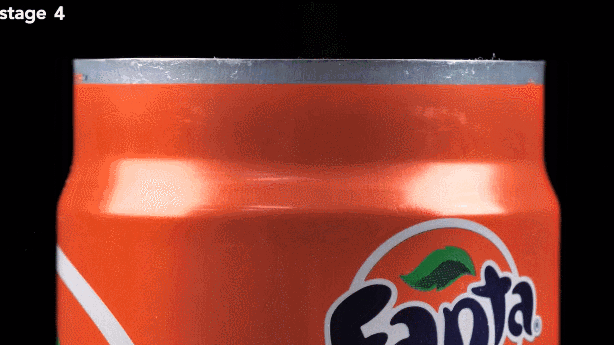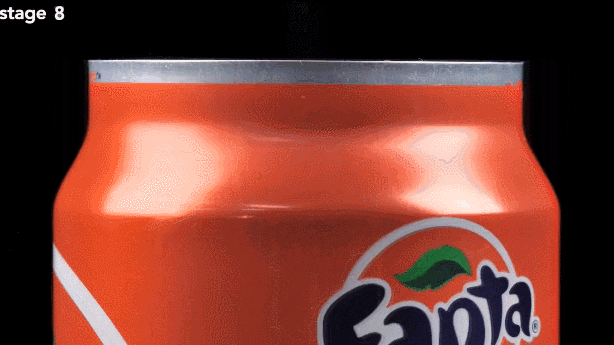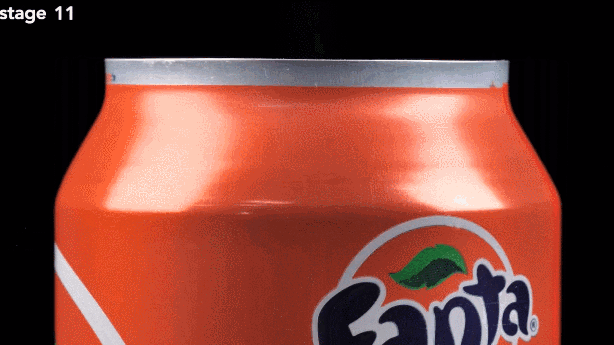
Untuk menghubungkan bahagian atas aluminium dengan ketat ke penutup tab tarik pada masa akan datang, pinggir bahagian atas mesti dibangkitkan ke kedudukan yang sedikit rata.
07/Pemeriksaan Kualiti
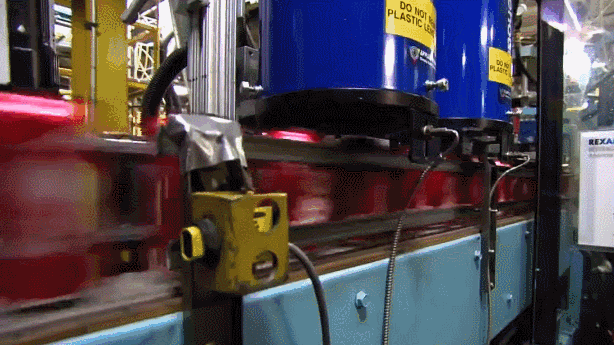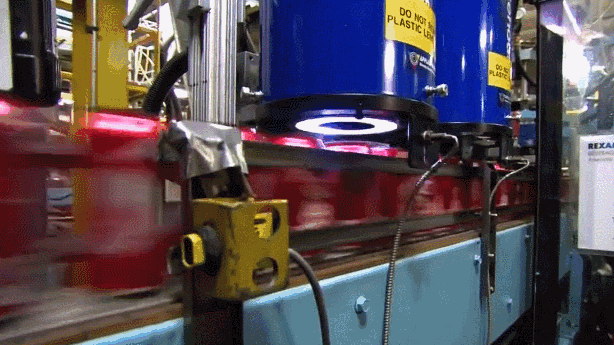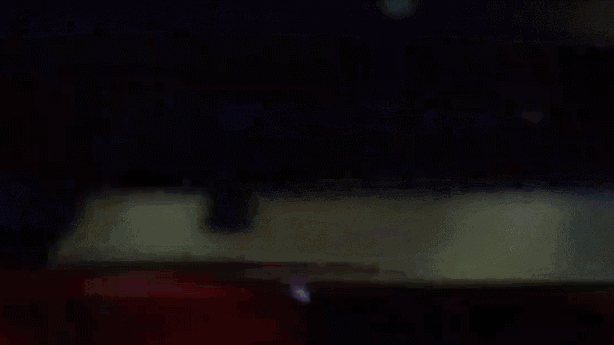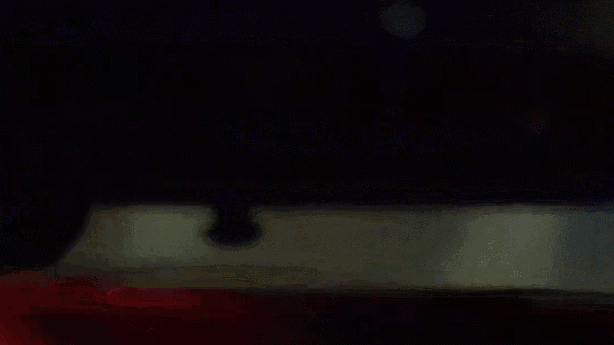
Melalui koordinasi kamera yang ketat dan aliran udara berkelajuan tinggi, tin yang tidak layak dikeluarkan satu demi satu untuk memastikan kualiti tin yang tinggi.
08/Capping Moulding
Pembersihan gegelung: Pilih gegelung yang diperbuat daripada aloi seperti 5182 dan membersihkannya terlebih dahulu untuk menghilangkan noda minyak permukaan dan kekotoran.
Menumbuk dan tepi: Gunakan akhbar punch untuk menumbuk gegelung ke dalam bentuk tudung boleh dan melakukan rawatan tepi untuk membuat tepi boleh tudung lancar, memudahkan pengedap dan pembukaan.
Lukisan: Sapukan lapisan cat di permukaan tudung boleh meningkatkan rintangan kakisan dan estetika, dan keringkan selepas lukisan.
Gabungan cincin: Cincin yang diperbuat daripada aloi 5052 digabungkan dengan tudung boleh membentuk rivet melalui pemprosesan. Cincin luar kemudiannya riveted rapat dan ditandakan untuk membentuk penutup lengkap.
09/Mengisi minuman
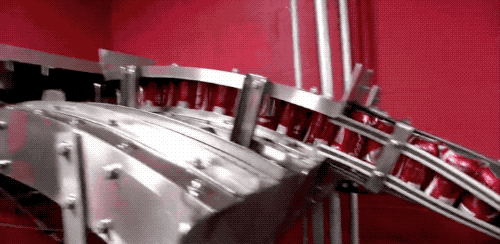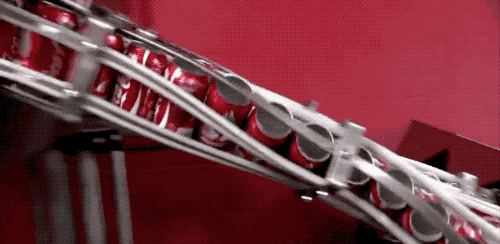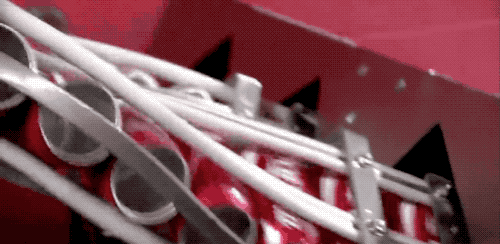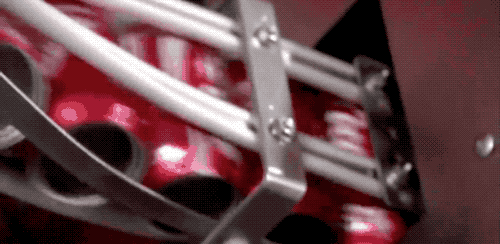
Kilang CAN hanya bertanggungjawab untuk membuat tin yang tidak ditemui, dan proses "pengisian minuman" dan "boleh pengedap badan" yang tersisa mesti disiapkan oleh syarikat minuman. Sebelum mengisi, aluminium boleh dibasuh dan dikeringkan sebelum mengisi minuman dan gelembung
10/tangki pengedap
Tahap automasi kilang pengisian minuman sangat tinggi, biasanya hanya memerlukan satu orang yang bertanggungjawab untuk meletakkan topi botol pada saluran paip penghantar, dan mesin secara automatik boleh meletakkan botol topi satu demi satu di atas badan botol.
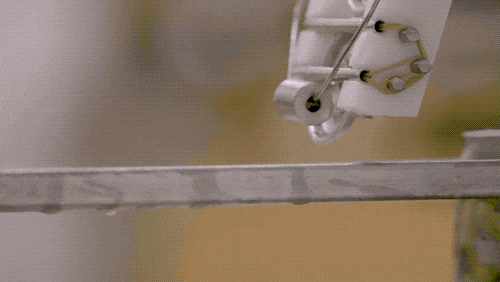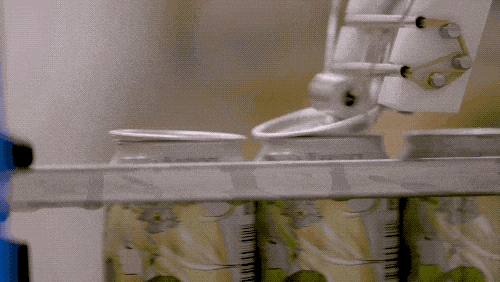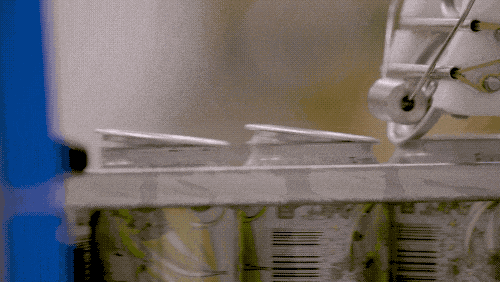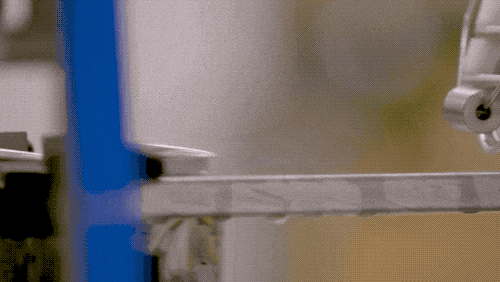
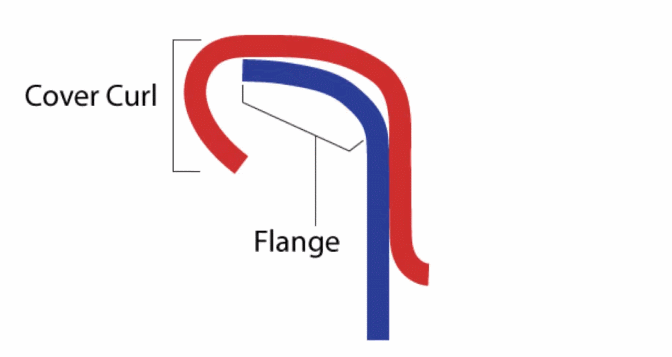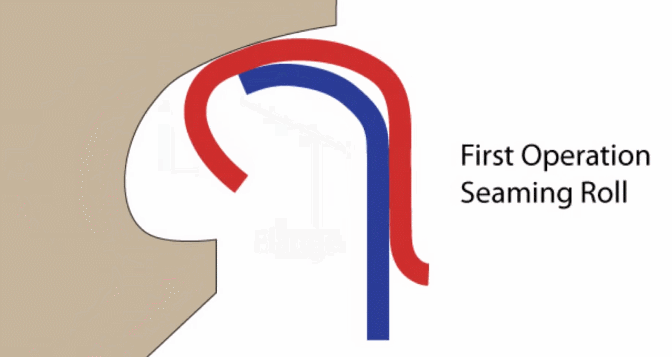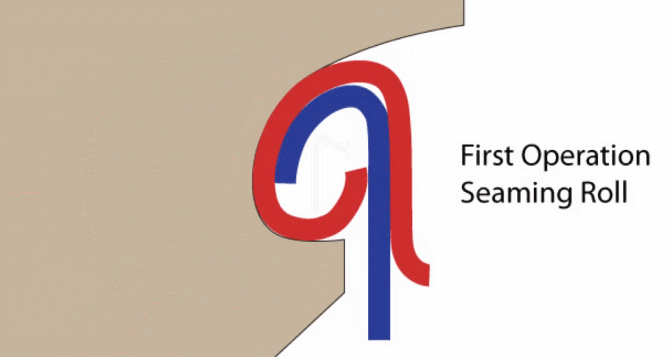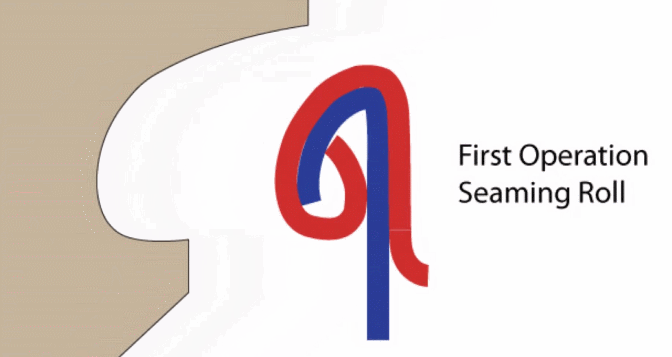
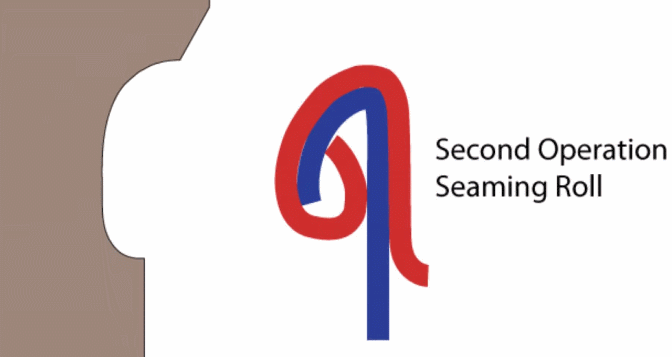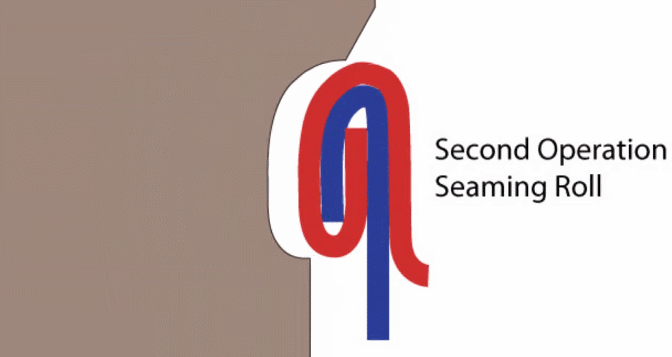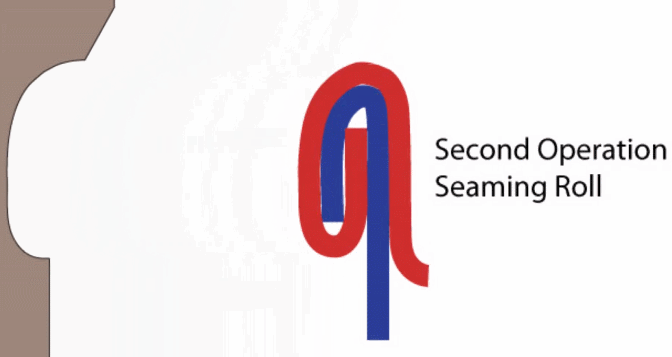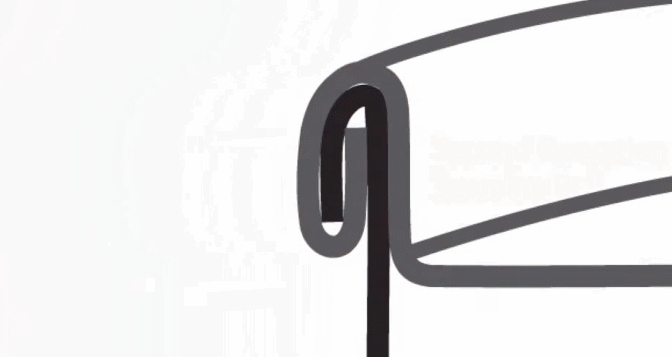
Menggunakan mesin pengedap khusus untuk rolling dan pengedap, badan dan tudung boleh digulung bersama -sama, dan kemudian dimampatkan untuk membentuk tepi rolled yang bertindih dengan ketat (juga dikenali sebagai "tepi bergulir bergulung"), menghalang udara dari memasuki dan meninggalkan.
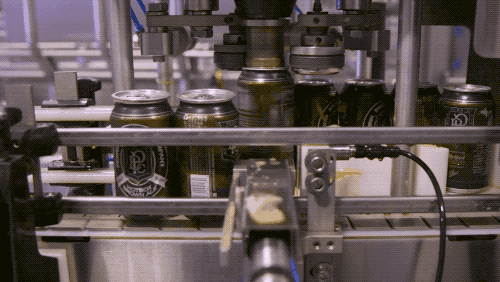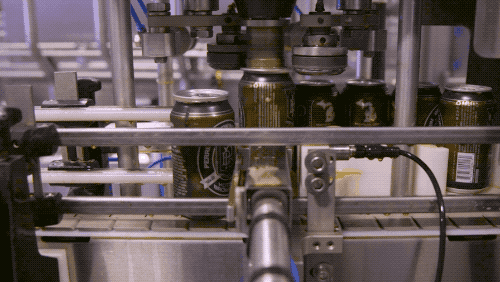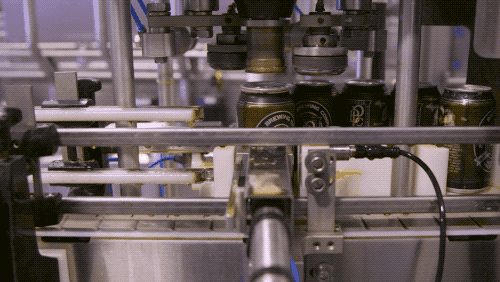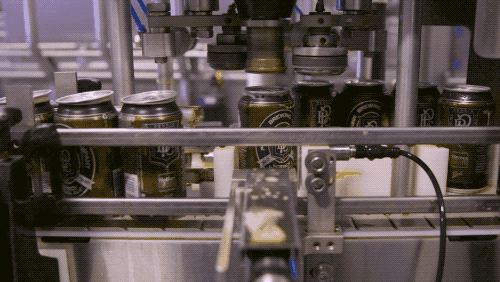
Selepas begitu banyak langkah, pengeluaran CAN telah selesai. Bukankah menakjubkan bahawa kecil boleh mempunyai banyak pengetahuan?