

Hanya satu langkah! Proses stamping panas yang lebih baik untuk pek rokok, dengan mudah mencapai peningkatan kualiti dan kecekapan
Perspektif Industri: Pelbagai cabaran dan peluang dalam pengeluaran pembungkusan rokok
Sebagai kad imej produk tembakau, pek rokok membawa tanggungjawab komunikasi jenama, dan kesan visual mereka secara langsung mempengaruhi keputusan pembelian pengguna. Ini memerlukan pek rokok bukan sahaja mempunyai kualiti ketukangan - yang tinggi, tetapi juga mempunyai pengiktirafan yang sangat baik dan prestasi anti - tertentu. Proses aluminium foil aluminium elektroplated memindahkan tekstur logam foil aluminium elektroplated ke permukaan produk bercetak melalui suhu yang tepat dan kawalan tekanan. Certinya memenuhi keperluan pembungkusan rokok dari segi proses, pengiktirafan, dan anti - prestasi pemalsuan, dan oleh itu digunakan secara meluas dalam pengeluaran pembungkusan rokok.
Sebagai subdivisi penting percetakan pembungkusan, percetakan pembungkusan rokok mempunyai ciri -ciri kelompok pengeluaran yang besar dan piawaian berkualiti tinggi. Di bawah bimbingan dasar "mengamalkan sisa dan pembaziran yang menentang", industri tembakau telah terlibat dalam meningkatkan kualiti, mengurangkan kos, dan meningkatkan kecekapan selama bertahun -tahun, dan kini telah memasuki tahap mengatasi kesukaran. Dalam hal ini, perusahaan percetakan pembungkusan rokok dengan segera perlu membuat inovasi teknologi, mengoptimumkan aliran proses, dan memanfaatkan potensi mereka sendiri untuk menghadapi pelbagai cabaran seperti peningkatan permintaan pelanggan dan peningkatan tekanan kos.
Pada masa ini, proses setem panas pek rokok terutamanya membentangkan empat ciri: pelbagai titik stamping panas, corak stamping panas yang halus, bahan -bahan cap yang kaya dan beragam (seperti foil biasa, foil laser, anti- menguatkan foil, dan lain -lain) Dengan aplikasi komprehensif teknologi kod QR dalam percetakan pembungkusan rokok, pelanggan telah mengemukakan keperluan yang lebih tinggi untuk ketepatan proses dan masa penghantaran. Dalam konteks ini, bagaimana untuk mencapai penggunaan bahan -bahan aluminium elektroplated yang cekap dan meningkatkan kecekapan pengeluaran secara semulajadi menjadi tumpuan utama pelbagai perusahaan dalam proses setem panas.
Analisis Masalah: Dilema Sisa Bahan Kaedah Tarik Langsung dalam Situasi Khas
Jumlah aluminium yang digunakan terutamanya ditentukan oleh lebar aluminium dan panjang langkah melompat aluminium. Dalam kaedah lukisan langsung konvensional, lebar kerajang aluminium adalah sama dengan lebar corak stamping panas ditambah dengan margin di kedua -dua belah pihak (margin di kedua -dua belah pihak merujuk kepada margin yang dikhaskan untuk lebar aluminium untuk mengelakkan cap di kedua -dua corak yang disebabkan oleh daripada corak stamping panas). Tetapi apabila corak stamping panas sempit (seperti corak stamping panas "persegi" dalam Rajah 1, yang hanya 7mm lebar), dan proses stamping panas perlu dijalankan pada kelajuan mesin yang tinggi sebanyak 6000 lembaran per jam, untuk memastikan aluminium yang tidak berfungsi dengan situasi Roda makan foil, lebar aluminium elektroplated perlu ditingkatkan kepada 20mm atau lebih.
Merujuk kepada data di atas (tidak termasuk langkah melangkau penyaduran aluminium), berdasarkan margin 10mm di kedua -dua belah pihak, kadar penggunaan penyaduran aluminium adalah [(7+10)/20] × 100%=85%; Jika dikira berdasarkan margin 6mm di kedua -dua belah pihak, kadar penggunaan aluminium elektrolitik hanya [(7+6)/20] × 100%=65%.
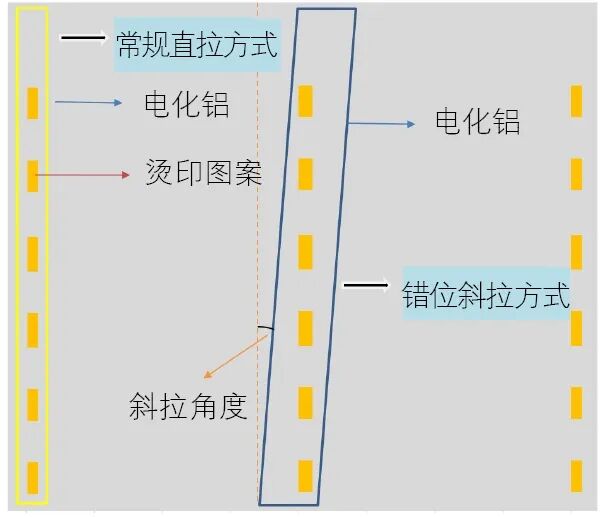
Rajah 1 Contoh kaedah menarik lurus konvensional dan kaedah menarik pepenjuru yang tidak disengajakan
Peningkatan proses lukisan cenderung untuk elektroplating aluminium adalah kaedah elektroplating aluminium yang disesuaikan yang direka untuk meningkatkan kadar penggunaan aluminium elektroplating sambil memastikan operasi lancar proses elektroplating dalam situasi khas di mana corak stamping panas agak sempit. Seperti yang ditunjukkan dalam Rajah 1 "Kaedah Lukisan Oblique Misalignment", dengan menyesuaikan kecenderungan kerajang aluminium pada plat sarang lebah yang panas, kerajang aluminium dapat diperbaiki dari kaedah lukisan lurus konvensional ke kaedah lukisan serong, yang boleh menggunakan kawasan kosong
Pelaksanaan Pengesahan: Perbandingan Pra - dan menyiarkan data dan perkongsian pengalaman praktikal
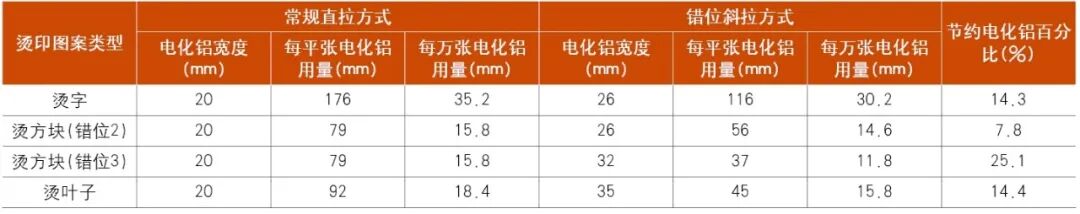
Rajah 2 secara visual menggambarkan susun atur Lembaran Flat Single Row Hot Stamping Positions untuk pelbagai produk pek rokok, serta perbandingan kesan stamping panas sebenar foil aluminium di bawah tarik lurus konvensional dan kaedah tarik pepenjuru yang terhuyung -huyung. Jadual 1 selanjutnya mengesahkan perbezaan dalam jumlah aluminium yang digunakan oleh pelbagai produk apabila menggunakan lukisan lurus konvensional dan kaedah lukisan pepenjuru yang terhuyung -huyung melalui perbandingan data terperinci, memberikan sokongan data pepejal untuk keberkesanan kaedah yang lebih baik ini.
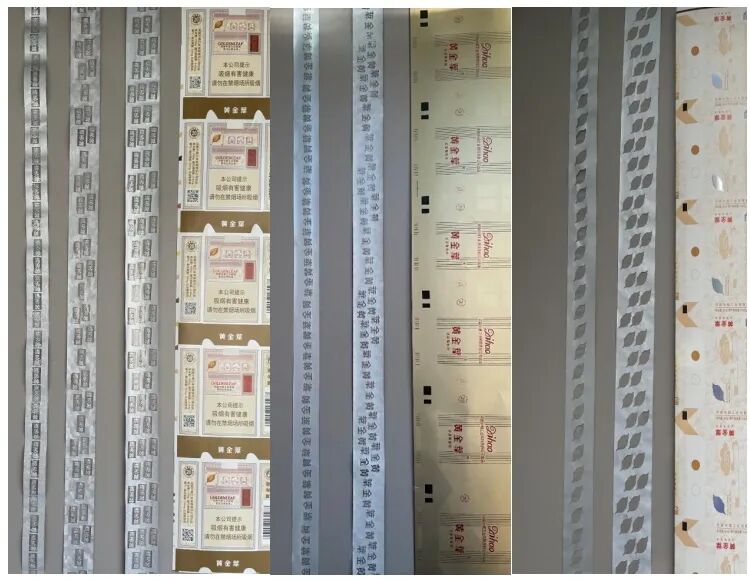
Rajah 2: Kesan gambar kedudukan stamping panas dan tarikan lurus konvensional dan tarikan pepenjuru yang tidak disengajakan untuk pelbagai produk pek rokok
Jadual 1: Penggunaan dan perbandingan aluminium antara kaedah menarik lurus konvensional dan kaedah menarik pepenjuru yang salah
Dalam operasi praktikal, bilangan misalignment dalam stamping panas serong tidak tetap, tetapi perlu diselaraskan mengikut kadar penggunaan aluminium dan kesan setem panas sebenar. Rajah 3 membentangkan perbandingan kesan aplikasi pelbagai produk dengan bilangan misalignment yang berlainan semasa setem panas serong. Ia dapat dilihat bahawa peningkatan bilangan misalignment akan disertai dengan pelebaran permukaan foil aluminium dan peningkatan di cerun. Walaupun ini dapat meningkatkan kadar penggunaan kerajang aluminium ke tahap tertentu, kebarangkalian lipatan, keriput, berayun, dan stamping panas yang berat (kebanyakannya bertindih mendatar antara corak misaligned) yang berlaku semasa operasi kelajuan tinggi - juga akan meningkat dengan sewajarnya. Oleh itu, adalah perlu untuk secara komprehensif dan komprehensif mempertimbangkan pelbagai faktor, mengimbangi hubungan antara kadar penggunaan aluminium electroplating dan operasi lancar stamping panas, dan memastikan kesan pengeluaran yang optimum.
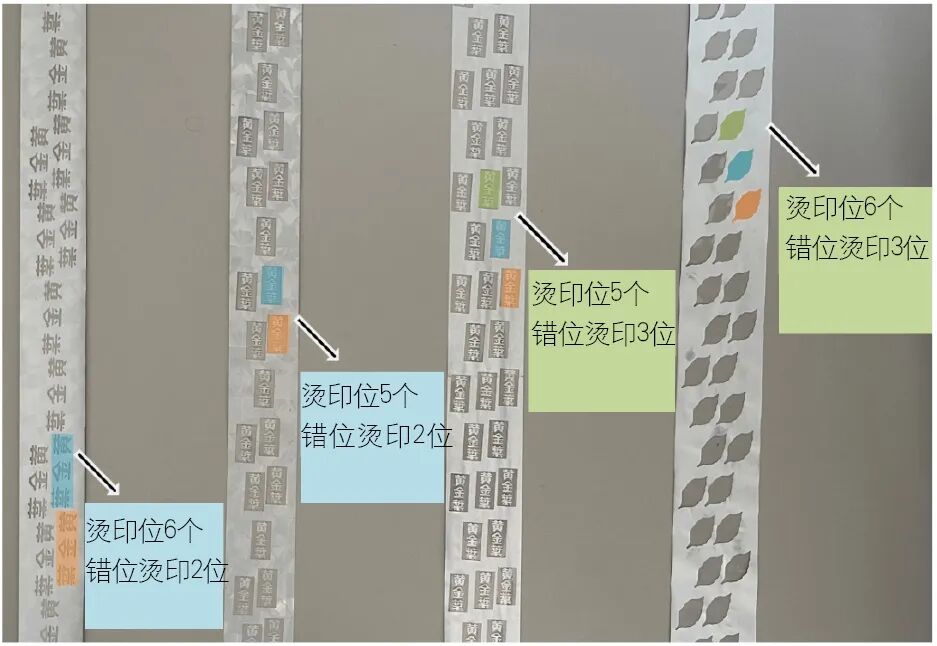
Rajah 3 Perbandingan kesan aplikasi dari nombor misalignment yang berbeza untuk pelbagai produk semasa mengimbangi setem panas serong
Dari segi pengiraan langkah lompat, walaupun terdapat perbezaan antara kaedah pengiraan aluminium misalignment pukulan pepenjuru dan kaedah tarikan lurus konvensional, prinsip teras adalah sama. Apabila mengira langkah skip, hanya tolak bilangan kedudukan stamping panas offset dari bilangan asal kedudukan stamping panas untuk mendapatkan bilangan kedudukan stamping panas diagonal mengimbangi. Panjang corak stamping panas asal dan jarak antara kedudukan stamping panas asal kekal tidak berubah, dan pengiraan langkah langkau masih dijalankan mengikut kaedah lukisan lurus konvensional. Bagi jarak mendatar di antara kedua -dua kedudukan stamping panas yang tidak disengajakan, ia dapat dicapai dengan menyesuaikan sudut tarik pepenjuru aluminium.
Harus diingat bahawa disebabkan oleh fakta bahawa panjang langkah (a) kerajang aluminium dikira berdasarkan mod tarik lurus, mungkin ada sisihan antara panjang langkah pratetap (a) dan panjang berjalan aluminium sebenar (c) ketika beroperasi dalam mod tarik cenderung
If the diagonal angle is A, then a=c × cosA. When A=0, a=c; When A>0, c>a.
Penyimpangan ini akan menyebabkan hasil stamping panas sebenar pada kerajang aluminium tidak konsisten dengan kesan yang diharapkan apabila menetapkan langkah melompat. Pada ketika ini, pengendali perlu berulang kali mencuba dan menyesuaikan panjang corak stamping panas yang asal, jarak kedudukan stamping panas, jarak corak corak stamping panas, dan data lain berdasarkan hasil stamping panas dari kerajang aluminium, supaya jarak setem panas, lompat ke atas.
Inovasi tidak dapat dicapai, ia tersembunyi dalam setiap perincian pengeluaran harian. Percikan inspirasi, pelarasan proses yang kecil, boleh membawa perubahan yang ketara. Inovasi adalah daya penggerak teras dan asas daya saing untuk pembangunan perusahaan. Kita harus menggalakkan pekerja untuk terus meneroka, mengumpul inovasi kecil untuk penemuan besar, dan bersama -sama mempromosikan perusahaan dan industri untuk mencapai ketinggian baru.